
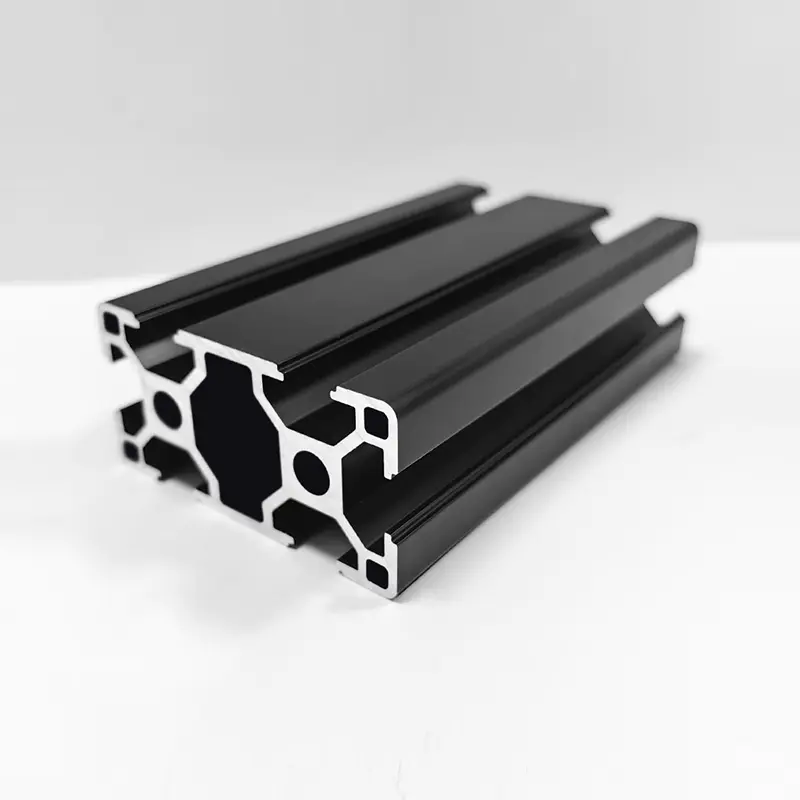
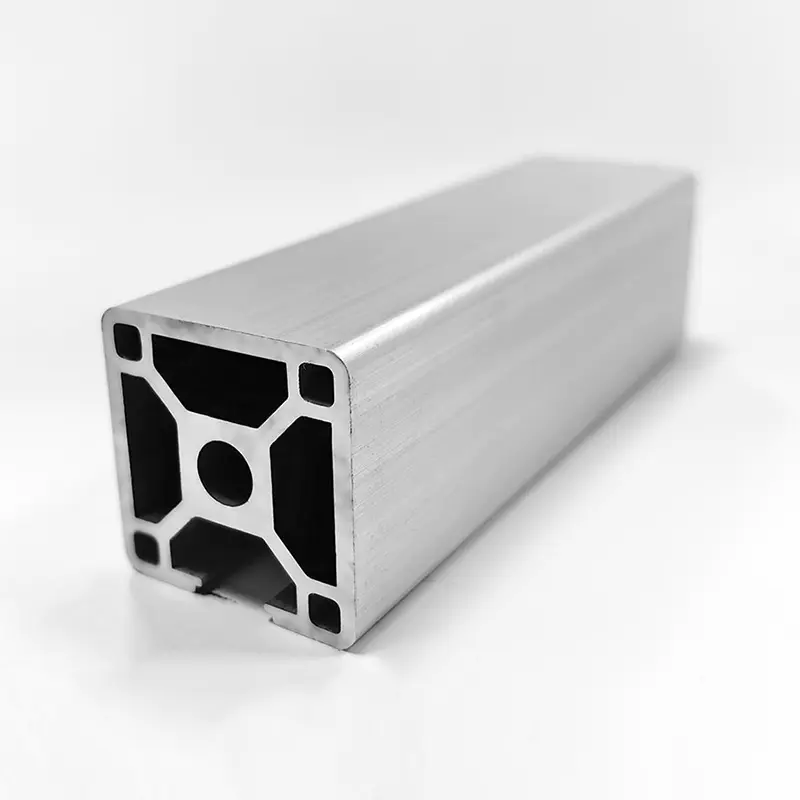
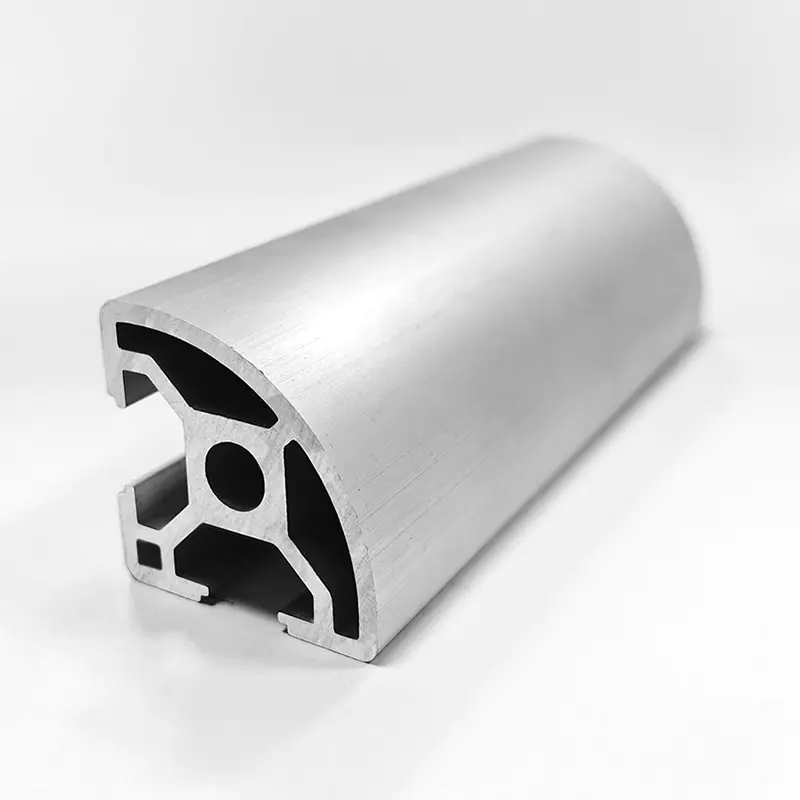
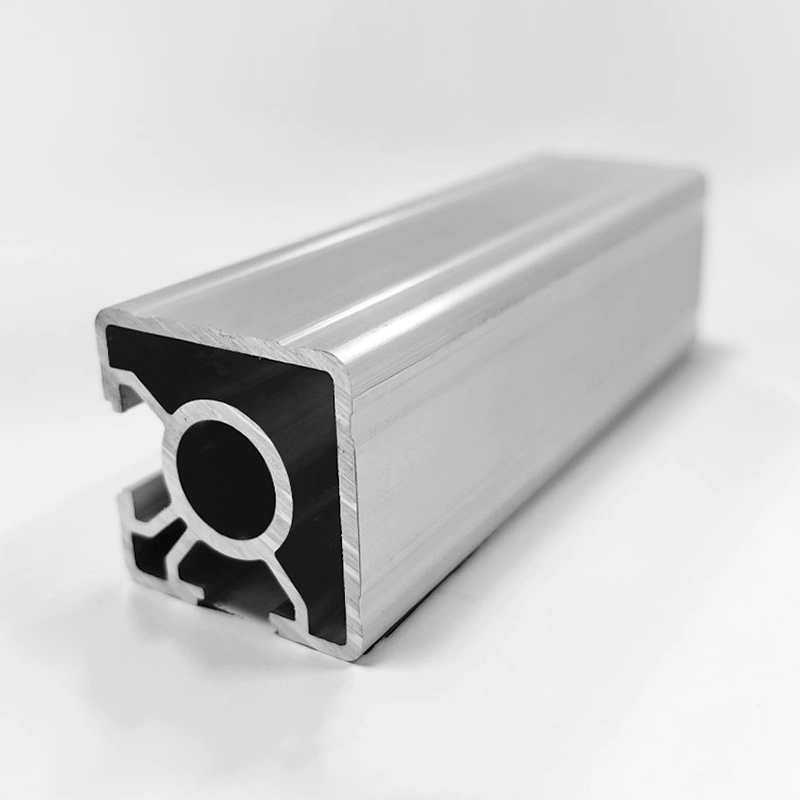
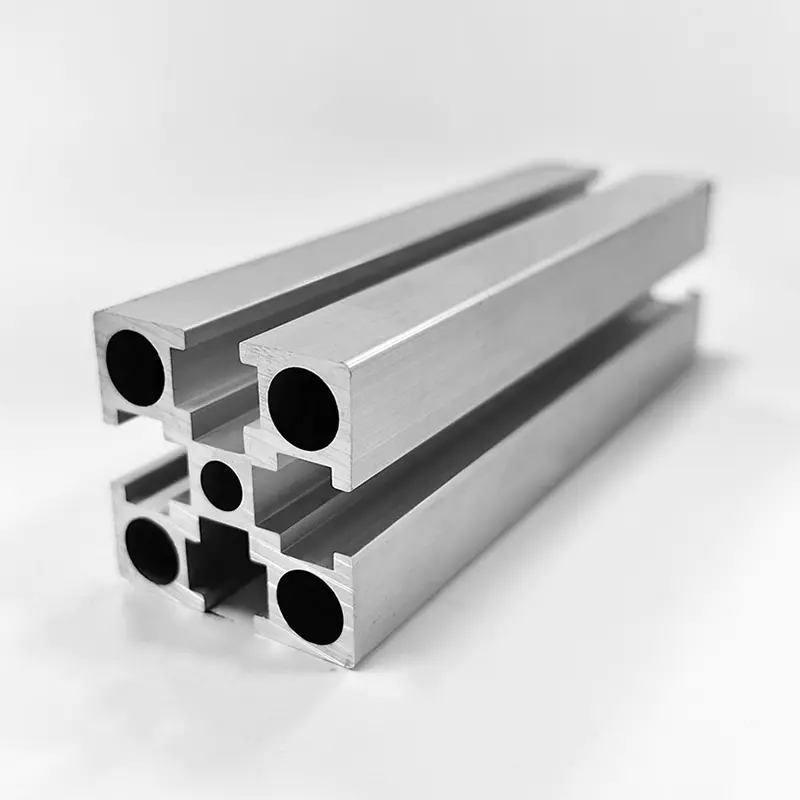
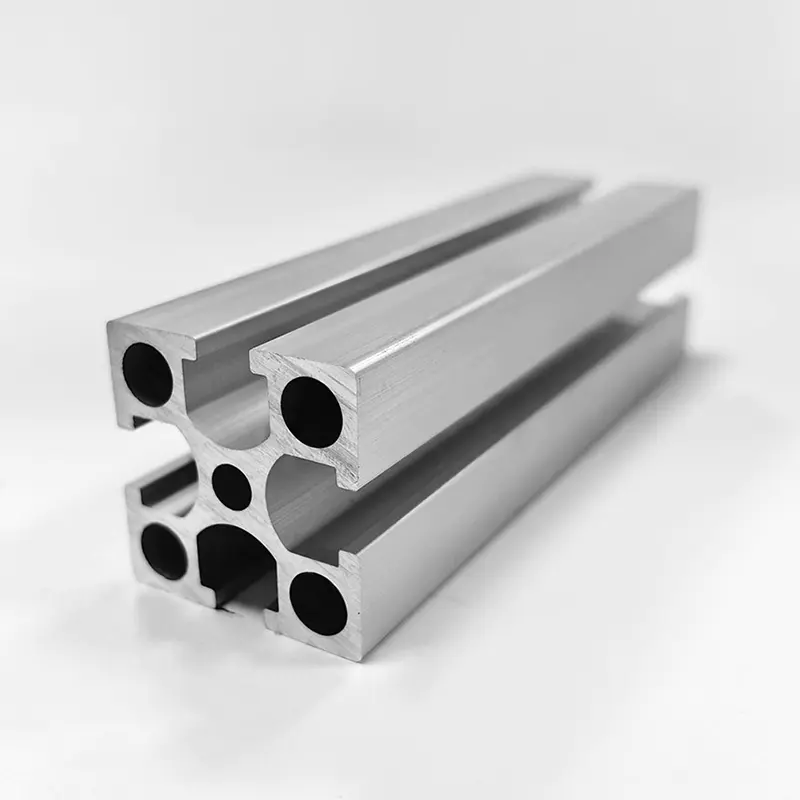
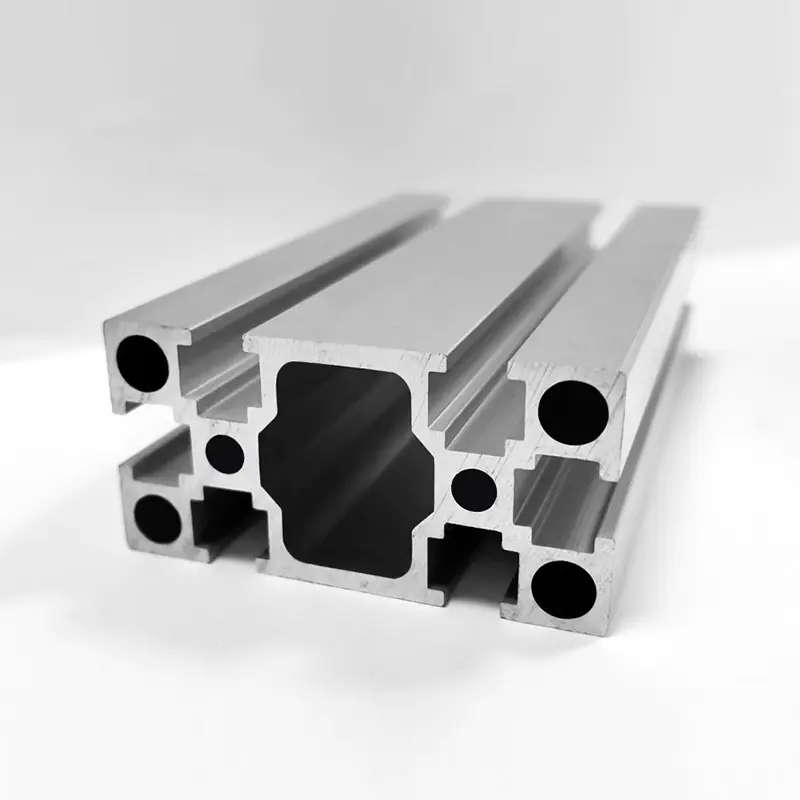
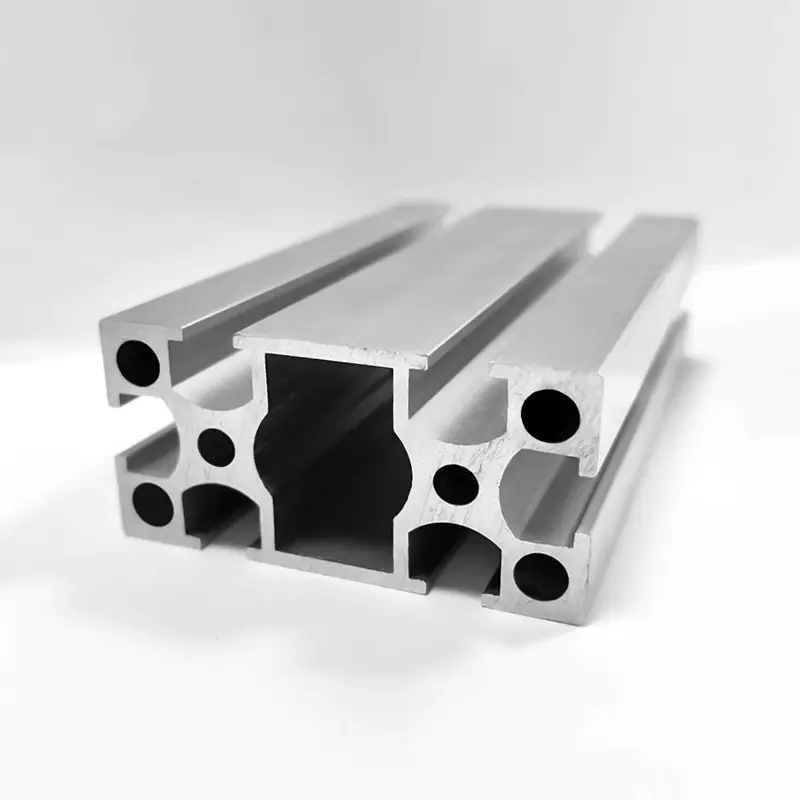
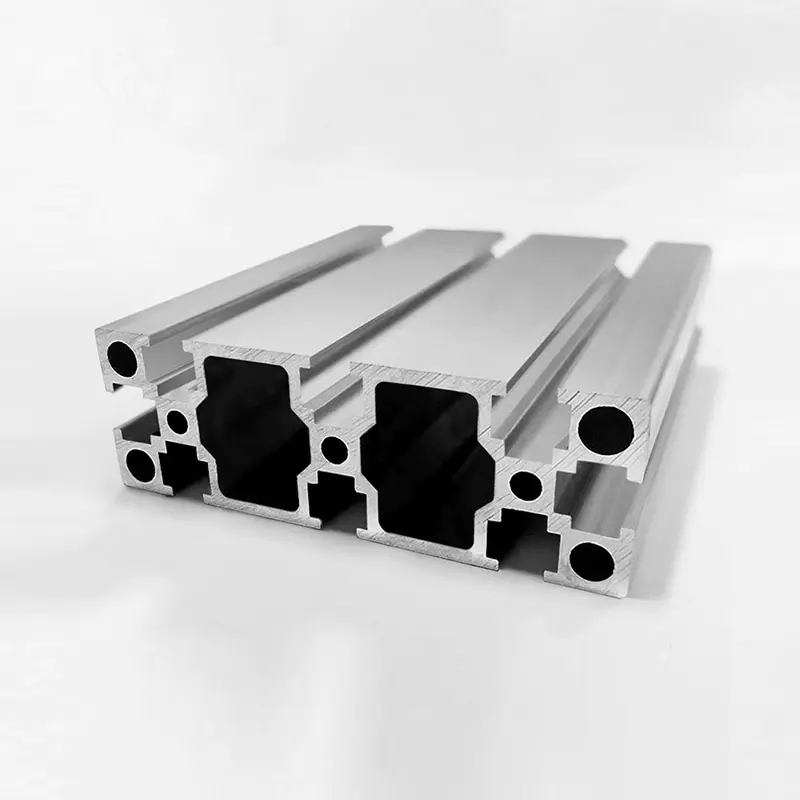
উচ্চ শক্তি খাদ প্রোফাইল 6061-T6
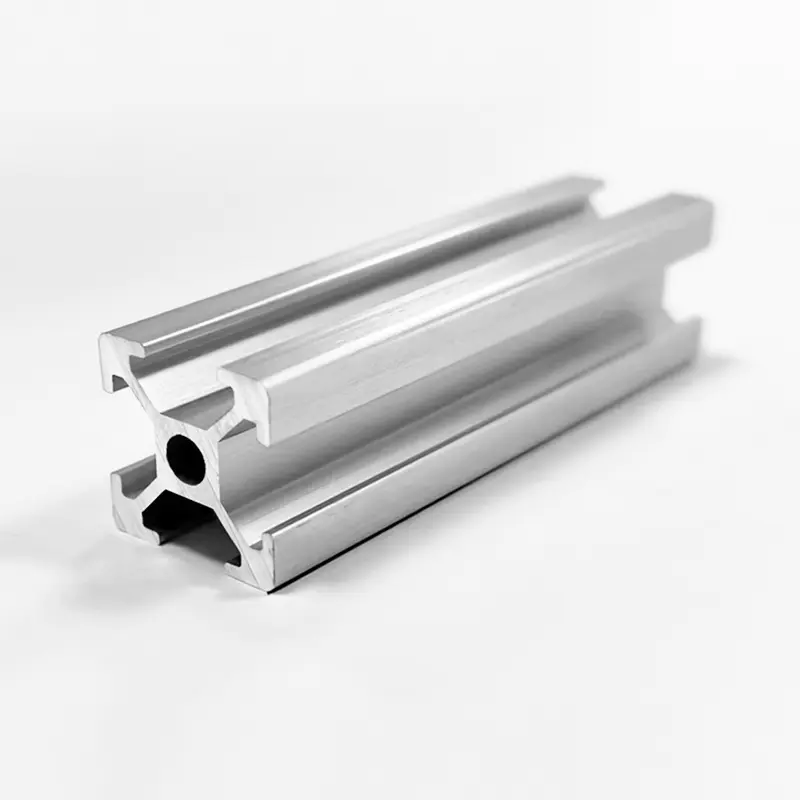
বর্ধিত প্রাচীর বেধ এবং অপ্টিমাইজ করা অভ্যন্তরীণ রিবিং সহ 6061-T6 অ্যালুমিনিয়াম থেকে এক্সট্রুড। কাঠামোগত কাঠামো, স্বয়ংক্রিয় সরঞ্জাম ঘাঁটি এবং ভারী-লোড সমর্থন সিস্টেমের জন্য ডিজাইন করা হয়েছে। নির্ভুল সহনশীলতা ASTM B221 এর সাথে মিলিত হয়, সম্পূর্ণ ইন-হাউস CNC মেশিনিং এবং পৃষ্ঠের সমাপ্তি সহ।
মূল সুবিধা
ইন্টিগ্রেটেড উত্পাদন চেইন
ছাঁচের নকশা, এক্সট্রুশন, CNC মেশিনিং (3-অক্ষ এবং 5-অক্ষ), অ্যানোডাইজিং, পাউডার আবরণ এবং সমাবেশ — তিনটি উত্পাদন ঘাঁটি জুড়ে সমস্ত ইন-হাউস। সীসা সময় হ্রাস করে এবং সম্পূর্ণ ট্রেসেবিলিটি নিশ্চিত করে।
উচ্চ শক্তি খাদ
নিয়ন্ত্রিত Mg (0.8-1.2%) এবং Si (0.4-0.8%) বিষয়বস্তু সামঞ্জস্যপূর্ণ যান্ত্রিক বৈশিষ্ট্য প্রদান করে। T6 মেজাজ শক্তি, গঠনযোগ্যতা এবং জারা প্রতিরোধের ভারসাম্য প্রদান করে।
নির্ভুলতা এবং স্থায়িত্ব
সোজাতা ≤ 0.5 মিমি/মি, মোচড় ≤ 0.3 মিমি/মি। কাস্টম দৈর্ঘ্য সঙ্গে ±0.2 মিমি কাটিয়া সহনশীলতা. মিলনের উপাদানগুলির সাথে উচ্চ-নির্ভুলতা সমাবেশের জন্য উপযুক্ত।
সারফেস ইঞ্জিনিয়ারিং
Degreased এবং সমাপ্তির আগে passivated. MIL-A-8625 প্রতি 25 μm (ক্লাস AA25) পর্যন্ত অ্যানোডিক আবরণ। পাউডার আবরণ অভিন্ন ফিল্ম বেধ সঙ্গে RAL রং পাওয়া যায়.
পণ্য বিশেষ উল্লেখ
| প্যারামিটার | মান / পরিসর |
|---|---|
| খাদ / টেম্পার | 6061-T6 |
| প্রাচীর বেধ | 2.5 - 6.0 মিমি (সিরিজ নির্ভর) |
| স্ট্যান্ডার্ড দৈর্ঘ্য | 6.0 মি / 6.5 মি (কাস্টম কাট উপলব্ধ) |
| প্রসার্য শক্তি (আরএম) | ≥ 310 MPa |
| ফলন শক্তি (Rp0.2) | ≥ 276 MPa |
| প্রসারণ (A50) | ≥ 10% |
| কঠোরতা (HBW) | ≥ 95 |
| সারফেস ফিনিস | মিল, পরিষ্কার/কালো অ্যানোডাইজড, পাউডার লেপা (RAL) |
| সরলতা সহনশীলতা | ≤ 0.5 মিমি/মি |
| টুইস্ট সহনশীলতা | ≤ 0.3 মিমি/মি |
আবেদন ক্ষেত্র
শিল্প সরঞ্জাম
- মেশিন ফ্রেম এবং পরিবাহক সমর্থন করে
- কম্পন-স্যাঁতসেঁতে ঘাঁটি
- গ্যান্ট্রি এবং পোর্টাল কাঠামো
অটোমেশন এবং রোবোটিক্স
- রোবট ওয়ার্কস্টেশন এবং এন্ড-ইফেক্টর মাউন্ট
- লিনিয়ার গাইড রেল এবং অ্যাকচুয়েটর বন্ধনী
- নিরাপত্তা রক্ষা এবং ঘের ফ্রেমিং
অবকাঠামো এবং শক্তি
- সোলার প্যানেল মাউন্টিং সিস্টেম
- হেভি-ডিউটি র্যাকিং এবং শেল্ভিং
- বৈদ্যুতিক ক্যাবিনেটের জন্য কাস্টম ঘের
প্রক্রিয়াকরণ এবং সমাবেশ নির্দেশিকা
- M8 থ্রেডের জন্য প্রস্তাবিত ট্যাপিং টর্ক: 18-22 N·m। চাপ ঘনত্ব কমাতে অন্ধ গর্ত জন্য থ্রেড গঠন স্ক্রু ব্যবহার করুন.
- অ্যানোডাইজড পৃষ্ঠের জন্য, নিরপেক্ষ pH ক্লিনার (6-8) ব্যবহার করুন। অ্যাসিডিক বা ক্ষারীয় এজেন্টগুলি এড়িয়ে চলুন যা আবরণকে ক্ষয় করতে পারে।
- ঢালাই: ER4043 বা ER5356 ফিলার তার ব্যবহার করুন। T6 বৈশিষ্ট্য পুনরুদ্ধার করার জন্য পোস্ট-ওয়েল্ড হিট ট্রিটমেন্ট (PWHT) প্রয়োজন।
- সর্বোচ্চ ক্রমাগত অপারেটিং তাপমাত্রা: 150 ডিগ্রি সেলসিয়াস। এই থ্রেশহোল্ডের উপরে শক্তি হ্রাস ঘটে।
- সংগ্রহস্থল: প্রোফাইল শুকনো এবং আচ্ছাদিত রাখুন। গ্যালভানিক ক্ষয় রোধ করতে ভিন্ন ধাতুর (তামা, খালি ইস্পাত) সাথে সরাসরি যোগাযোগ এড়িয়ে চলুন।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ইউনিফর্ম লোড সহ 2.0 মিটারের সহজভাবে সমর্থিত স্প্যানের অধীনে, 100×100×5 মিমি প্রোফাইল (সেকশন মডুলাস 22.4 cm³) ফলন শক্তিতে (276 MPa) প্রায় 1800 কেজি সমর্থন করে। মধ্য-স্প্যানে পয়েন্ট লোডের জন্য, ক্ষমতা 50% কমিয়ে দিন। আপনার নির্দিষ্ট কনফিগারেশনের জন্য সর্বদা ইঞ্জিনিয়ারিং গণনার সাথে পরামর্শ করুন।
হ্যাঁ। হুইশুও ড্রিলিং, ট্যাপিং, মিলিং এবং কাউন্টারবোরিংয়ের জন্য 3-অক্ষ এবং 5-অক্ষ CNC মেশিনিং সেন্টার পরিচালনা করে। আমরা ±0.2 মিমি সহনশীলতার সাথে সঠিক দৈর্ঘ্যে প্রোফাইল কাটিংয়ের প্রস্তাবও করি। একটি প্রক্রিয়া পর্যালোচনার জন্য 2D/3D অঙ্কন জমা দিন।
7-10 দিনের মধ্যে মিল ফিনিশ জাহাজ। অ্যানোডাইজিং (ক্লিয়ার/কালো) 3-5 দিন যোগ করে; পাউডার আবরণ (যে কোনো RAL) 5-7 দিন যোগ করে। সমস্ত পৃষ্ঠ চিকিত্সা লাইন অভ্যন্তরীণ, আউটসোর্সিং বিলম্ব হ্রাস. কাস্টম রঙের জন্য ন্যূনতম অর্ডারের পরিমাণ: 500 কেজি।
থ্রেডগুলিতে অ্যান্টি-সিজ লুব্রিক্যান্ট (নিকেল-ভিত্তিক বা তামা-ভিত্তিক) ব্যবহার করুন বা PTFE- প্রলিপ্ত ফাস্টেনারগুলি নির্দিষ্ট করুন৷ অ্যানোডাইজড প্রোফাইলের জন্য, ঘর্ষণ কমাতে এবং অ্যালুমিনিয়াম স্থানান্তর রোধ করতে মিলন পৃষ্ঠে একটি শুষ্ক-ফিল্ম লুব্রিকেন্ট প্রয়োগ করুন৷