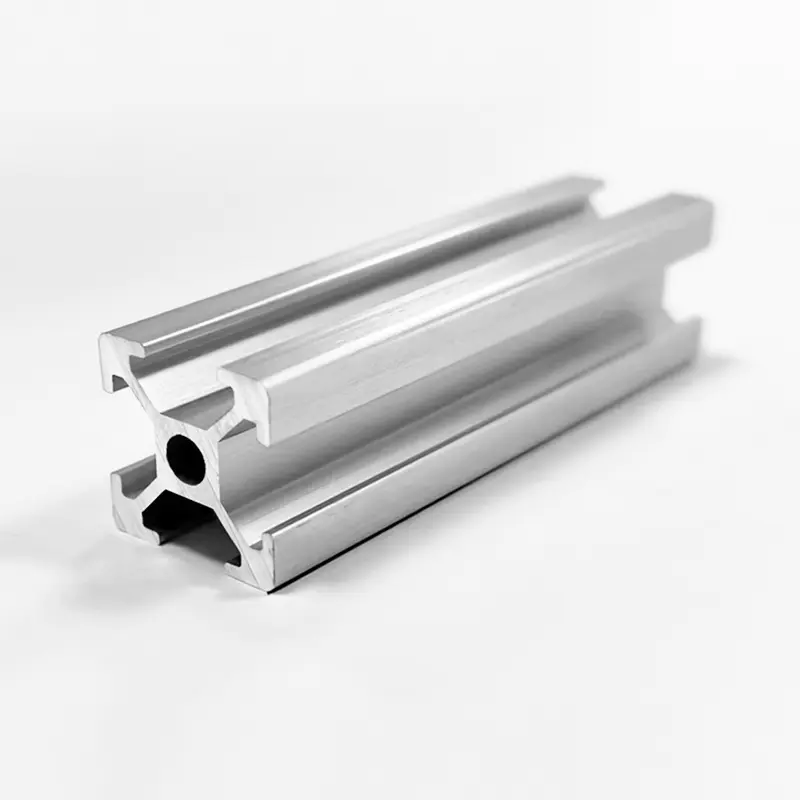

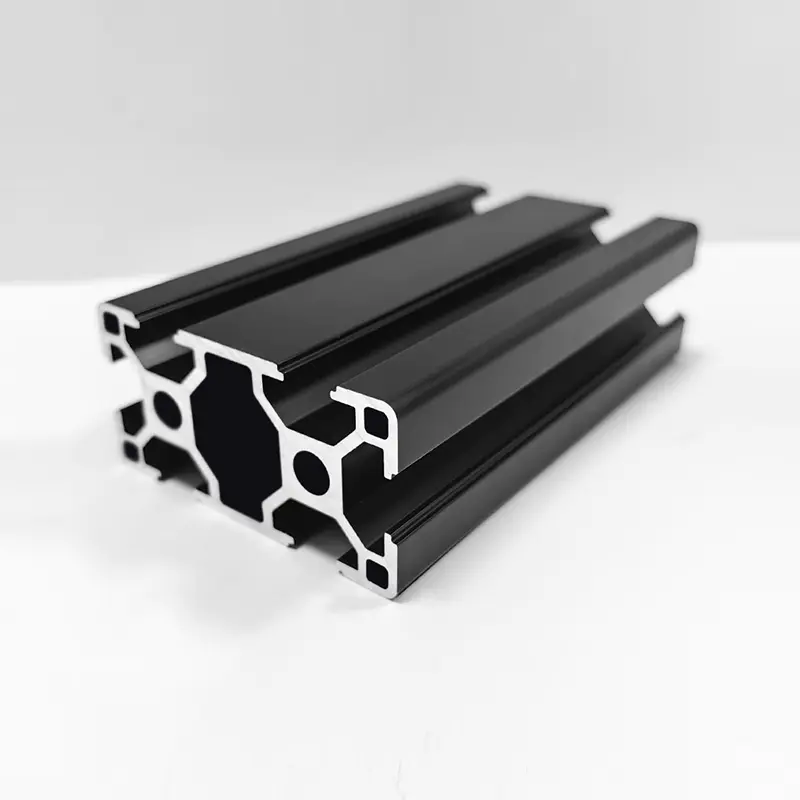
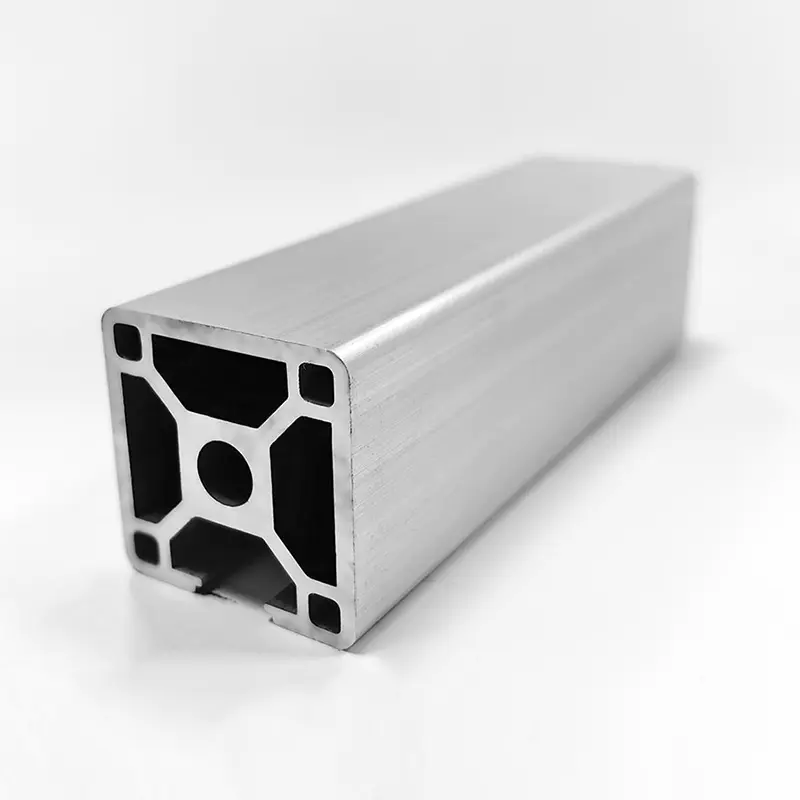
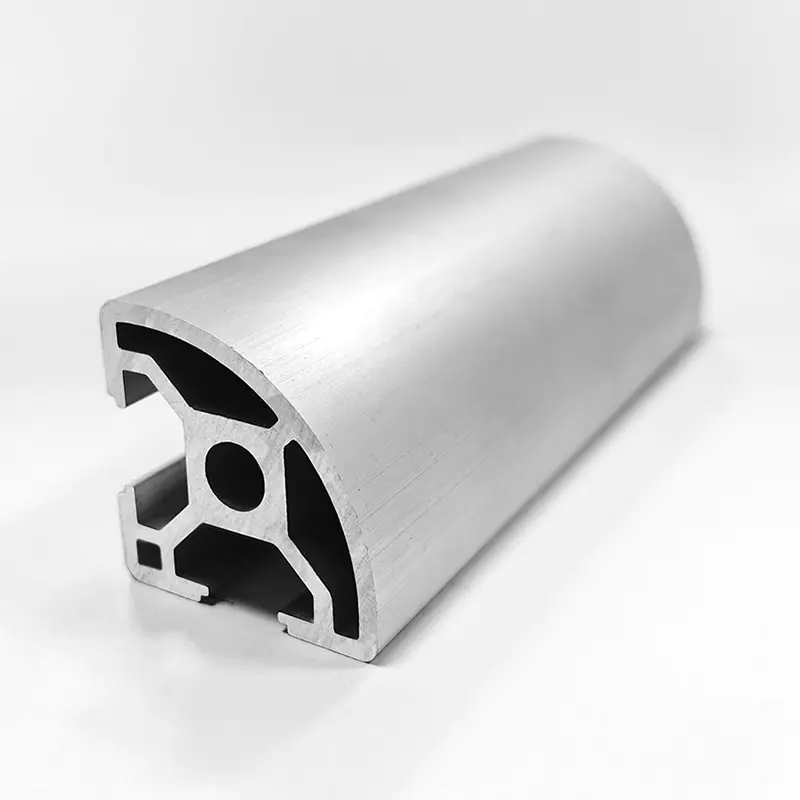
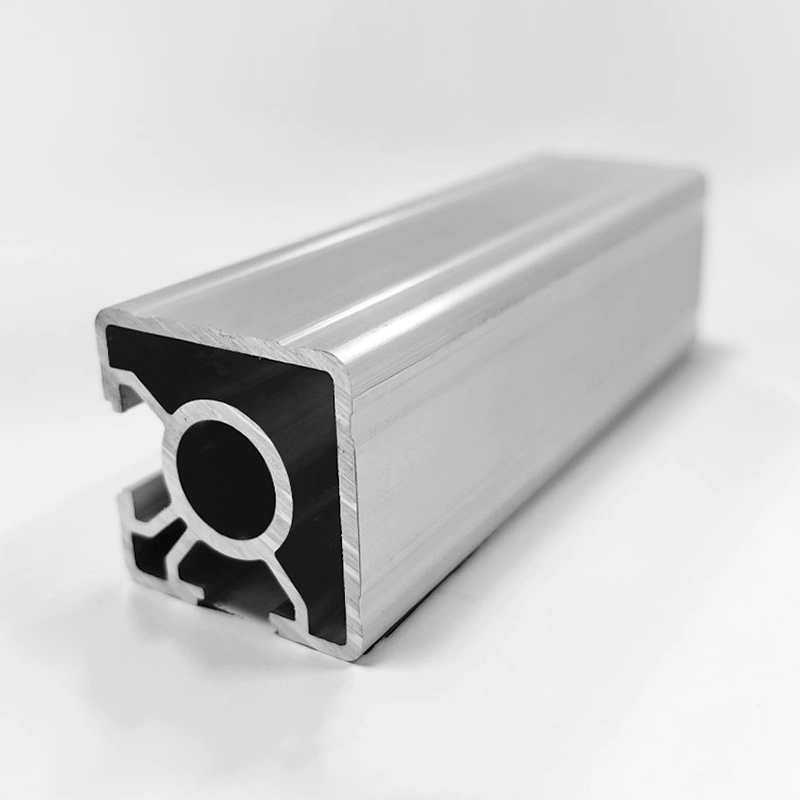
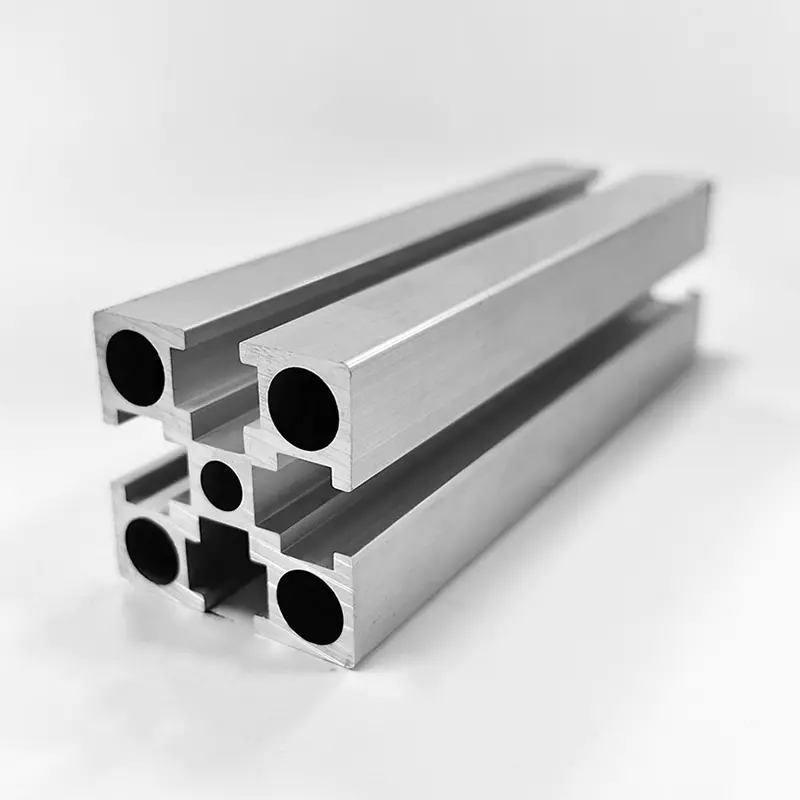
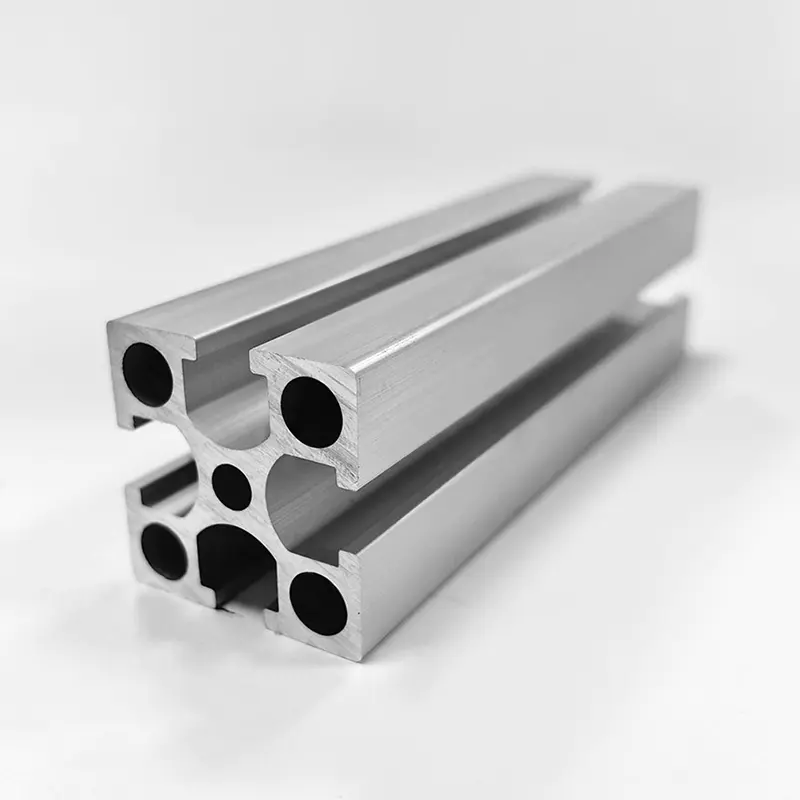
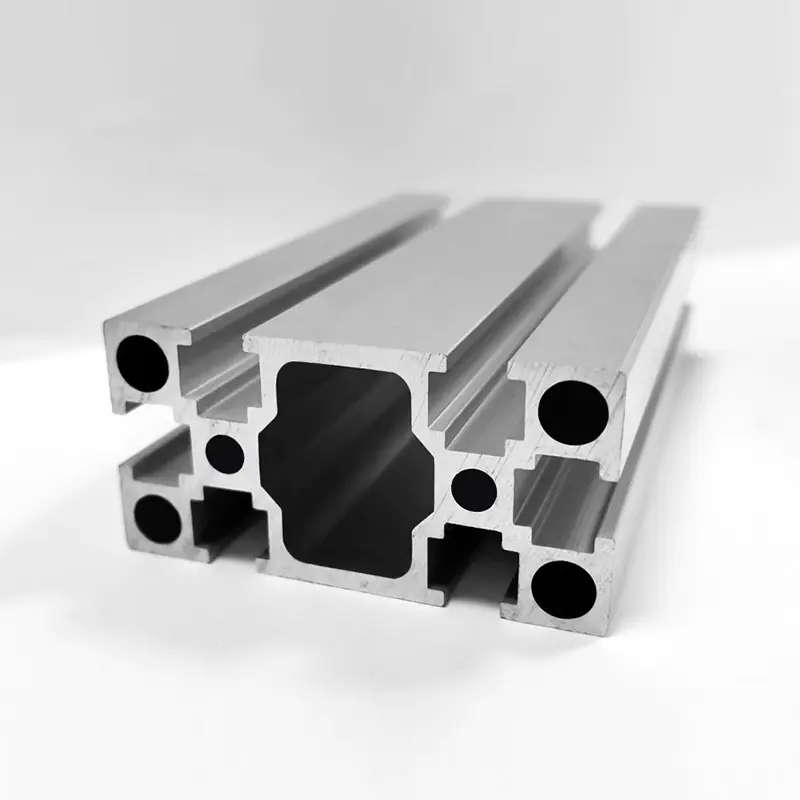
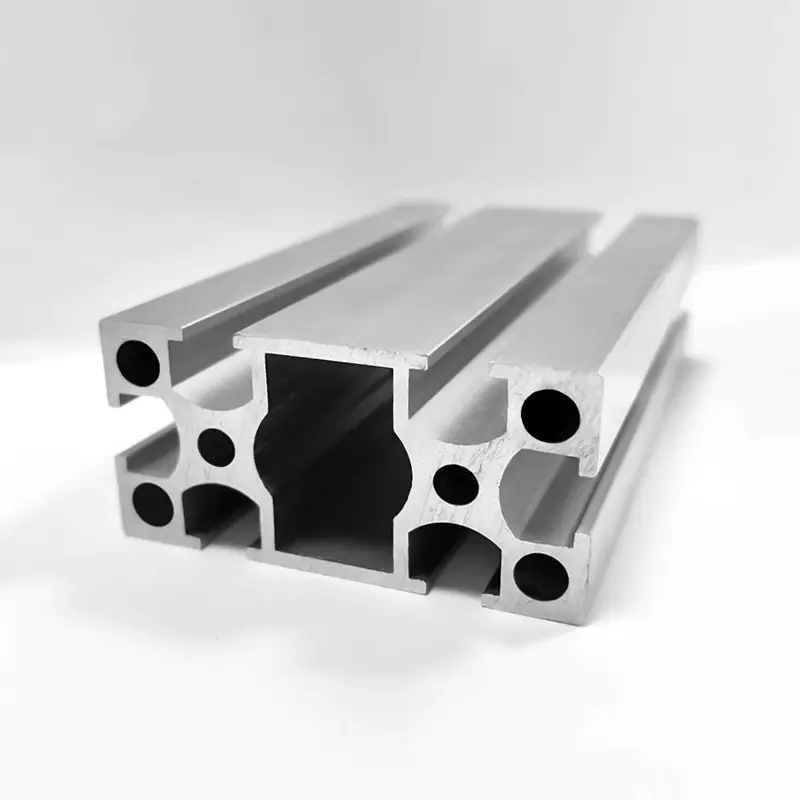
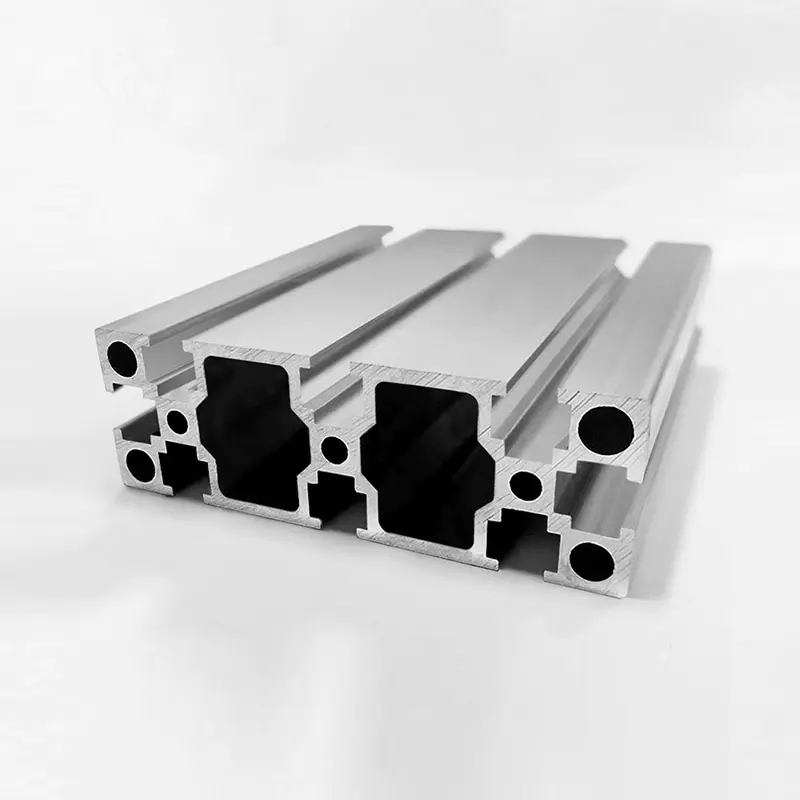
স্যান্ডব্লাস্টেড অ্যালুমিনিয়াম প্রোফাইল 6061 · 6063 · 6005
মূল সুবিধা
ইউনিফর্ম ম্যাট সারফেস টেক্সচার
নিয়ন্ত্রিত চাপের অধীনে প্রয়োগ করা নিয়ন্ত্রিত ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিডিয়া প্রোফাইল দৈর্ঘ্য জুড়ে একটি সামঞ্জস্যপূর্ণ অ-দিকনির্দেশক পৃষ্ঠ প্যাটার্ন তৈরি করে।
ক্ষুদ্র পৃষ্ঠের চিহ্নগুলি গোপন করা
ব্লাস্টিং প্রক্রিয়াটি শেষ করার আগে উপস্থিত ক্ষুদ্র এক্সট্রুশন ডাই লাইন এবং পৃষ্ঠের চিহ্নগুলির দৃশ্যমানতা হ্রাস করে।
Anodizing সঙ্গে সামঞ্জস্যপূর্ণ
স্যান্ডব্লাস্টেড পৃষ্ঠগুলি একই প্রোফাইলে একটি অক্সাইড প্রতিরক্ষামূলক স্তরের সাথে একটি ম্যাট টেক্সচারকে একত্রিত করে একটি অ্যানোডাইজিং পর্যায়ে যেতে পারে।
নিয়ন্ত্রিত গ্রিট নির্বাচন
অনুরোধের ভিত্তিতে পৃষ্ঠের রুক্ষতার বিভিন্ন স্তর তৈরি করতে প্রক্রিয়াকরণের সময় বিভিন্ন ঘষিয়া তুলিয়া ফেলিতে সক্ষম গ্রিট মাপ উপলব্ধ।
স্যান্ডব্লাস্টেড ফিনিশ বনাম স্ট্যান্ডার্ড মিল ফিনিশ
ম্যাট, এক্সট্রুশন চিহ্নের কম দৃশ্যমানতা সহ অ-দিকনির্দেশক পৃষ্ঠের টেক্সচার, নিম্নলিখিত পর্যায় হিসাবে অ্যানোডাইজ করার জন্য উপযুক্ত।
দৃশ্যমান ডাই লাইন সহ প্রাকৃতিক বহির্ভূত পৃষ্ঠ এবং কোন অতিরিক্ত পৃষ্ঠ চিকিত্সা প্রয়োগ করা হয় না।
পণ্য বিশেষ উল্লেখ
| স্পেসিফিকেশন | বিস্তারিত |
| বেস অ্যালয় গ্রেড | 6061, 6063, 6005 |
| সারফেস ট্রিটমেন্ট | ঘষিয়া তুলিয়া ফেলিতে সক্ষম ব্লাস্টিং, ব্লাস্টিং পরে ঐচ্ছিক anodizing সঙ্গে |
| পৃষ্ঠের রুক্ষতা | Ra 1.5 থেকে 4.5 মাইক্রোমিটার |
| দৈর্ঘ্য সহনশীলতা | প্লাস বা মাইনাস 0.3 মিলিমিটার প্রতি মিটার |
| সরলতা সহনশীলতা | প্রতি মিটারে 0.5 মিলিমিটার |
| কাস্টম প্রসেসিং | সিএনসি ড্রিলিং, কাটিং, মিলিং এবং লঘুপাত |
| প্রোফাইলের ধরন | কাঠামোগত বন্ধনী, ঘের বিভাগ, আলংকারিক ট্রিম প্রোফাইল |
অ্যাপ্লিকেশন দৃশ্যকল্প
স্থাপত্য ট্রিম এবং প্যানেল
ম্যাট পৃষ্ঠ প্যানেল এবং ট্রিম প্রোফাইল একটি অভিন্ন অ প্রতিফলিত পৃষ্ঠ চেহারা জন্য স্যান্ডব্লাস্টিং ব্যবহার করে।
ইলেকট্রনিক যন্ত্রপাতি হাউজিং
এনক্লোজার প্রোফাইলগুলি একদৃষ্টি কমাতে এবং দৃশ্যমান প্যানেলে একটি সামঞ্জস্যপূর্ণ স্পর্শকাতর ফিনিস প্রদান করতে একটি বিস্ফোরিত পৃষ্ঠ ব্যবহার করে।
গিফটওয়্যার এবং ডিসপ্লে ফিক্সচার
ডিসপ্লে ফিক্সচারের জন্য স্ট্রাকচারাল উপাদান ম্যাট ডেকোরেটিভ ফিনিশের জন্য অ্যানোডাইজ করার আগে স্যান্ডব্লাস্টেড সারফেস ব্যবহার করে।
প্রাক Anodizing পৃষ্ঠ প্রস্তুতি
অক্সাইড স্তরের আগে একটি ম্যাট বেস টেক্সচার নির্দিষ্ট করা হলে অ্যানোডাইজ করার আগে ব্লাস্টিং একটি প্রস্তুতির পর্যায় হিসাবে ব্যবহৃত হয়।
অর্ডার করার আগে বিবেচনা
পৃষ্ঠের রুক্ষতা এবং গ্রিট আকার অঙ্কন পর্যায়ে নির্দিষ্ট করা উচিত, যেহেতু ব্লাস্টিং প্যারামিটারগুলি লক্ষ্য পৃষ্ঠের টেক্সচার এবং ব্লাস্টিংয়ের পরে পরিকল্পিত যে কোনও অ্যানোডাইজিং স্টেজ অনুসারে সেট করা হয়। পৃথক প্রোডাকশন রানে ব্লাস্ট করা প্রোফাইলগুলি ছোটখাটো টেক্সচারের ভিন্নতা দেখাতে পারে, তাই একটি একক দৃশ্যমান সমাবেশে একসাথে ব্যবহৃত উপাদানগুলি একই উত্পাদন রানের মধ্যে প্রক্রিয়া করা উচিত।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
ম্যাট টেক্সচারটি নিয়ন্ত্রিত চাপের অধীনে প্রোফাইল পৃষ্ঠের বিরুদ্ধে ঘষিয়া তুলিয়া ফেলিতে সক্ষম মিডিয়াকে চালিত করে উত্পাদিত হয়, যা পৃষ্ঠের চকচকে অপসারণ করে এবং একটি নন-ডিরেকশনাল প্যাটার্ন তৈরি করে।
স্যান্ডব্লাস্টিং সাধারণত অ্যানোডাইজ করার আগে প্রস্তুতির পর্যায় হিসাবে ব্যবহৃত হয়, ম্যাট টেক্সচারকে অ্যানোডাইজ করার সময় উত্পাদিত অক্সাইড স্তরের সাথে একত্রিত করার অনুমতি দেয়।
ব্লাস্টিংয়ের সময় উত্পাদিত পৃষ্ঠের রুক্ষতা পৃষ্ঠের উপর অ্যানোডিক স্তরটি কীভাবে উপস্থিত হয় তা প্রভাবিত করে, তাই গ্রিট আকারটি উদ্দিষ্ট চূড়ান্ত উপস্থিতি অনুসারে নির্বাচন করা হয়।
কাস্টম মোল্ড মেকিং বিশেষ ক্রস সেকশন সমর্থন করে, যেটি স্ট্যান্ডার্ড প্রোফাইল আকারের জন্য ব্যবহৃত একই ব্লাস্টিং লাইনের মাধ্যমে প্রক্রিয়া করা যেতে পারে।