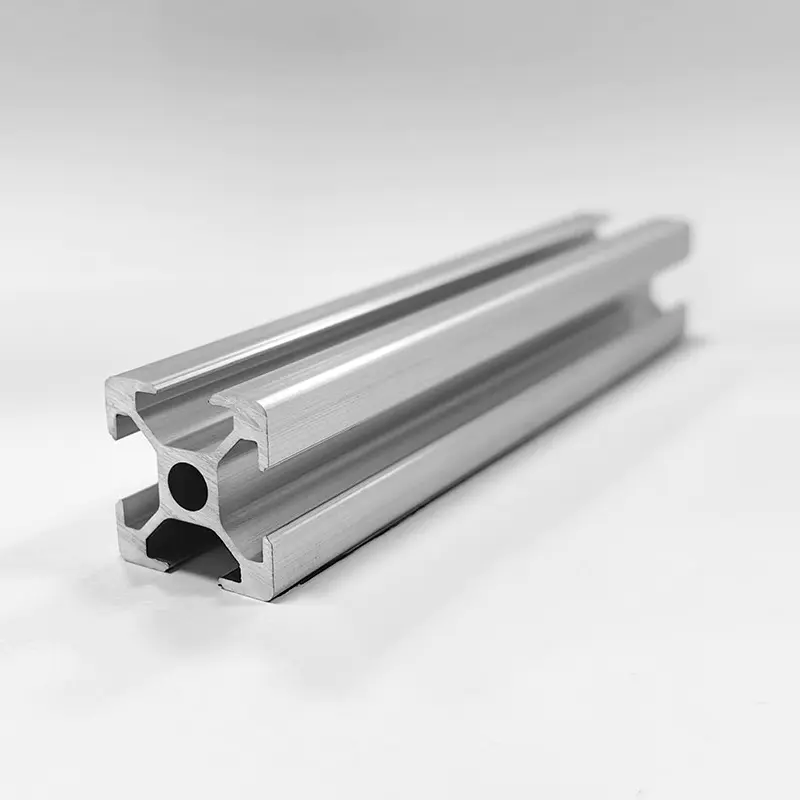
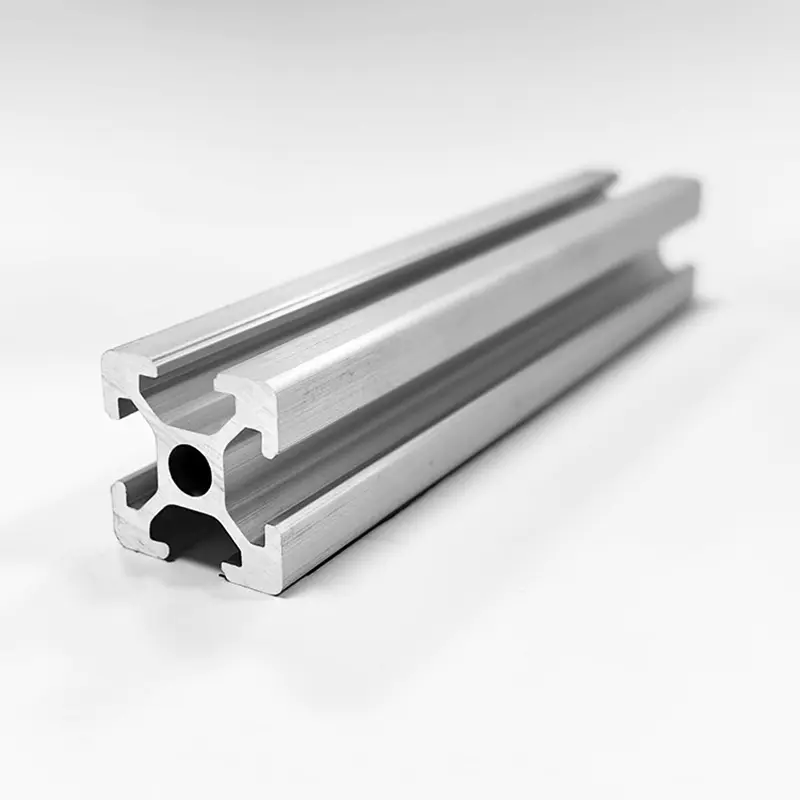
1. অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলের ভূমিকা
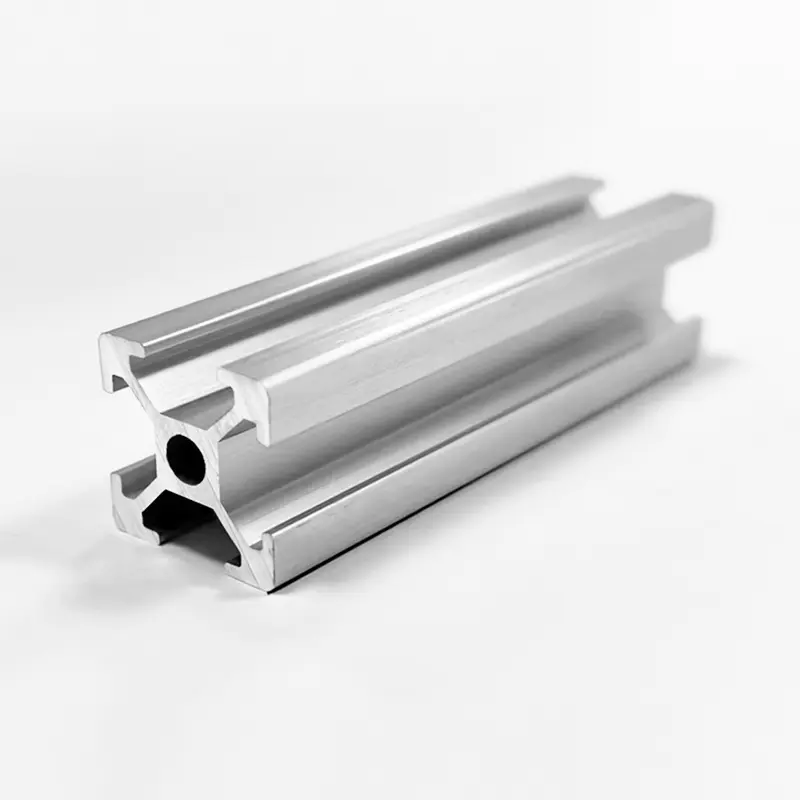
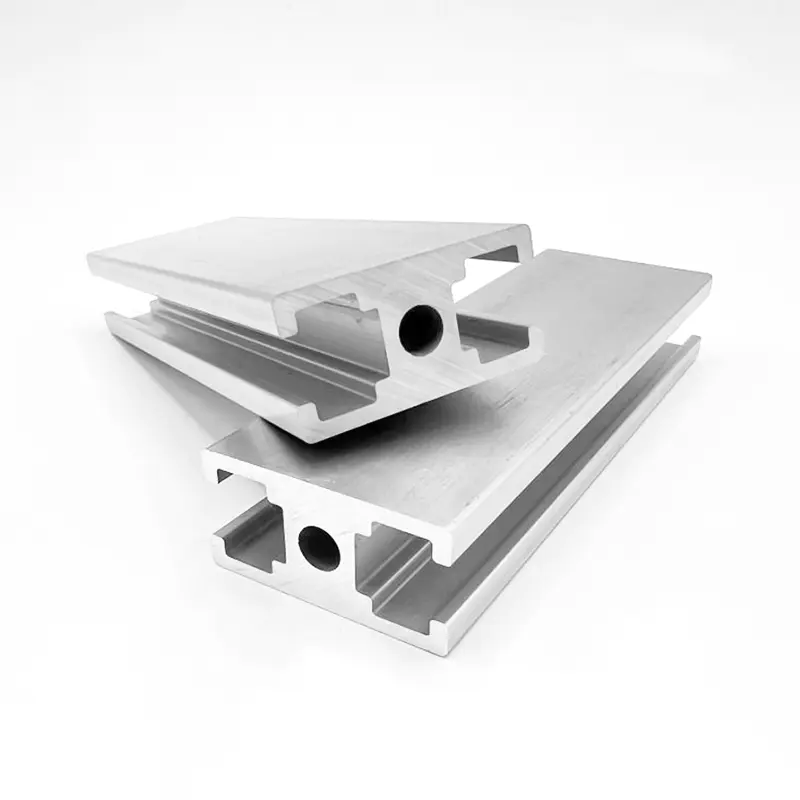
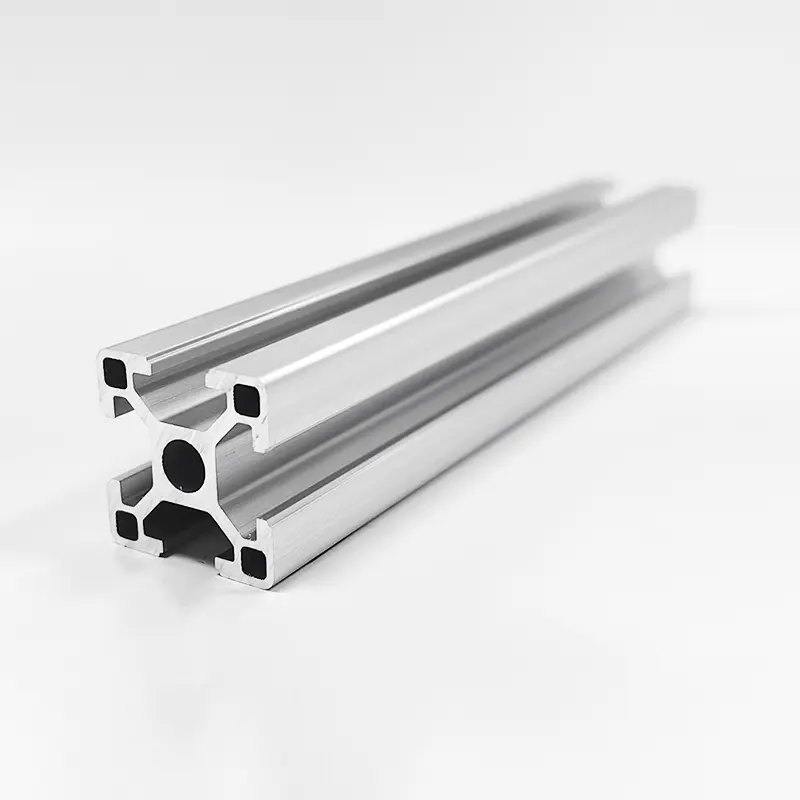
অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলগুলি আধুনিক প্রকৌশল, নির্মাণ, স্বয়ংচালিত, পুনর্নবীকরণযোগ্য শক্তি এবং শিল্প অটোমেশনের মৌলিক উপাদান হয়ে উঠেছে। এক্সট্রুশন প্রক্রিয়াটি চরম জলবাহী চাপের অধীনে একটি আকৃতির ইস্পাত ডাই মাধ্যমে উত্তপ্ত অ্যালুমিনিয়াম খাদ বিলেটগুলিকে বাধ্য করে। এই প্রক্রিয়াটি জটিল, ধ্রুবক ক্রস-সেকশনগুলির সাথে অবিচ্ছিন্ন দৈর্ঘ্যের প্রোফাইল তৈরি করে যা কাঠামোগত স্থায়িত্বের সাথে হালকা ওজনের বৈশিষ্ট্যগুলিকে একত্রিত করে।
আন্তর্জাতিক ক্রেতা, স্ট্রাকচারাল ইঞ্জিনিয়ার এবং আসল সরঞ্জাম প্রস্তুতকারকদের জন্য, সঠিক অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল নির্বাচন করার জন্য বেশ কয়েকটি গুরুত্বপূর্ণ কারণের মূল্যায়ন করা প্রয়োজন। উপাদানের বৈশিষ্ট্যগুলি খাদ রচনা, তাপ চিকিত্সার মেজাজ, ক্রস-বিভাগীয় জ্যামিতি এবং পৃষ্ঠের সমাপ্তি পদ্ধতি দ্বারা নির্ধারিত হয়। ভুল অ্যালয় গ্রেড বা মেজাজ উপাধি বেছে নেওয়ার ফলে অকাল যান্ত্রিক ব্যর্থতা, নান্দনিক অবক্ষয়, উচ্চ উত্পাদন খরচ, বা অপ্রয়োজনীয় সমাবেশ চ্যালেঞ্জ হতে পারে।
এই ব্যাপক প্রযুক্তিগত নির্দেশিকা প্রাথমিক স্থাপত্য এবং কাঠামোগত অ্যালুমিনিয়াম অ্যালয়গুলির একটি গভীর তুলনামূলক বিশ্লেষণ প্রদান করে, বিশেষত 6061, 6063 এবং 6005A-এর উপর ফোকাস করে। এটি রাসায়নিক সংমিশ্রণ, যান্ত্রিক শক্তি, মেজাজ অবস্থা, পৃষ্ঠ চিকিত্সা কর্মক্ষমতা, এবং ক্রয় দল এবং ইঞ্জিনিয়ারদের তাদের নির্দিষ্ট অ্যাপ্লিকেশন প্রয়োজনীয়তার জন্য সর্বোত্তম এক্সট্রুশন প্রোফাইল নির্বাচন করতে সহায়তা করার জন্য ডিজাইন সহনশীলতা ভেঙে দেয়।
2. রাসায়নিক গঠন এবং ধাতুবিদ্যা: 6061 বনাম 6063 বনাম 6005A
একটি অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলের কার্যকারিতা তার রাসায়নিক সংমিশ্রণে নিহিত। স্ট্যান্ডার্ড এক্সট্রুড প্রোফাইলগুলি প্রধানত 6xxx সিরিজের অ্যালুমিনিয়াম অ্যালয়গুলির অন্তর্গত, যা ম্যাগনেসিয়াম এবং সিলিকনকে তাদের প্রধান অ্যালোয়িং উপাদান হিসাবে বৈশিষ্ট্যযুক্ত করে। এই উপাদানগুলি ম্যাগনেসিয়াম সিলিসাইড (Mg2Si) গঠন করে, একটি যৌগ যা মিশ্র ধাতুকে তাপ-নিরাময়যোগ্য এবং বৃষ্টিপাতের শক্ত হয়ে যাওয়ার জন্য প্রতিক্রিয়াশীল করে।
2.1 রাসায়নিক গঠন সীমা (ASTM B221 স্ট্যান্ডার্ড)
ম্যাগনেসিয়াম, সিলিকন, তামা, ক্রোমিয়াম এবং লোহার সঠিক ভারসাম্য প্রতিটি অ্যালয় গ্রেডের প্রক্রিয়াকরণ আচরণ, এক্সট্রুশন গতি, গঠনযোগ্যতা এবং বয়স পরবর্তী শক্তিকে সংজ্ঞায়িত করে।
| খাদ গ্রেড | সিলিকন (Si) | আয়রন (Fe) | তামা (Cu) | ম্যাঙ্গানিজ (Mn) | ম্যাগনেসিয়াম (এমজি) | ক্রোমিয়াম (Cr) | দস্তা (Zn) | টাইটানিয়াম (Ti) | অ্যালুমিনিয়াম (আল) |
| 6061 | 0.40 - 0.80% | সর্বোচ্চ ০.৭০% | 0.15 - 0.40% | সর্বোচ্চ ০.১৫% | 0.80 - 1.20% | 0.04 - 0.35% | সর্বোচ্চ ০.২৫% | সর্বোচ্চ ০.১৫% | ভারসাম্য |
| 6063 | 0.20 - 0.60% | সর্বোচ্চ ০.৩৫% | সর্বোচ্চ ০.১০% | সর্বোচ্চ ০.১০% | 0.45 - 0.90% | সর্বোচ্চ ০.১০% | সর্বোচ্চ ০.১০% | সর্বোচ্চ ০.১০% | ভারসাম্য |
| 6005A | 0.50 - 0.90% | সর্বোচ্চ ০.৩৫% | সর্বোচ্চ ০.৩০% | 0.09 - 0.50% | 0.40 - 0.70% | 0.10 - 0.30% | সর্বোচ্চ ০.২০% | সর্বোচ্চ ০.১০% | ভারসাম্য |
2.2 ধাতুবিদ্যাগত পার্থক্য এবং খাদ বৈশিষ্ট্য
- 6061 অ্যালুমিনিয়াম খাদ : প্রায়শই স্ট্রাকচারাল অ্যালুমিনিয়াম হিসাবে উল্লেখ করা হয়, 6061-এ ম্যাগনেসিয়াম এবং সিলিকনের উচ্চ মাত্রার সাথে তামা (0.15 থেকে 0.40 শতাংশ) এবং ক্রোমিয়াম (0.04 থেকে 0.35 শতাংশ) এর ইচ্ছাকৃত সংযোজন রয়েছে। তামা চূড়ান্ত প্রসার্য শক্তি এবং কঠোরতা বাড়ায়, যখন ক্রোমিয়াম শস্যের গঠনকে পরিমার্জিত করে এবং তাপ চিকিত্সার সময় পুনরায় ক্রিস্টালাইজেশন নিয়ন্ত্রণ করে। যাইহোক, উচ্চতর খাদ সামগ্রী এক্সট্রুশনের সময় প্রবাহের চাপ বাড়ায়, যা এক্সট্রুশন গতিকে সীমিত করে এবং সর্বাধিক বিভাগের জটিলতা হ্রাস করে।
- 6063 অ্যালুমিনিয়াম খাদ : আর্কিটেকচারাল অ্যালুমিনিয়াম হিসেবে ব্যাপকভাবে স্বীকৃত, 6063 এর বৈশিষ্ট্য কম ম্যাগনেসিয়াম এবং সিলিকন স্তর এবং প্রায় শূন্য তামার সামগ্রী। এই পরিষ্কার ফর্মুলেশনের ফলে এক্সট্রুশনের সময় কম বিকৃতি প্রতিরোধের হয়, যা জটিল মাল্টি-ভয়েড ডাইসের মাধ্যমে মসৃণ এক্সট্রুশনের অনুমতি দেয়। এটি পাতলা প্রাচীরের বেধ এবং উচ্চতর পৃষ্ঠের মসৃণতাও দেয়, এটিকে অ্যানোডাইজ করার জন্য পছন্দের খাদ তৈরি করে।
- 6005A অ্যালুমিনিয়াম খাদ : 6061 এবং 6063 এর মধ্যে অবস্থান করা মধ্যবর্তী, 6005A নিয়ন্ত্রিত ম্যাঙ্গানিজ এবং ক্রোমিয়াম সামগ্রী অন্তর্ভুক্ত করে যাতে উল্লেখযোগ্যভাবে বহির্মুখীতা ত্যাগ না করে শক্তি এবং দৃঢ়তা বাড়ানো যায়। এটি 6063 এর তুলনায় উচ্চতর নমন প্রতিরোধ এবং প্রভাব শক্তি সরবরাহ করে যখন 6061 এর চেয়ে ভাল এক্সট্রুশন গতি বজায় রাখে।
3. যান্ত্রিক বৈশিষ্ট্য এবং লোড-ভারবহন ক্ষমতা তুলনা
ইঞ্জিনিয়ারদের অবশ্যই নির্দিষ্ট যান্ত্রিক লোডের মানদণ্ডের উপর ভিত্তি করে অ্যালুমিনিয়াম ধাতু নির্বাচন করতে হবে, যেমন টানের অধীনে ফলন শক্তি, চূড়ান্ত প্রসার্য শক্তি, প্রসারণ এবং পৃষ্ঠের কঠোরতা।
3.1 সাধারণ এক্সট্রুশন টেম্পার্সের জন্য যান্ত্রিক সম্পত্তি ম্যাট্রিক্স
যান্ত্রিক আচরণ খাদ রচনা এবং প্রয়োগকৃত তাপ চিকিত্সা প্রক্রিয়ার উপর নির্ভর করে উল্লেখযোগ্যভাবে পরিবর্তিত হয়।
| সম্পত্তি পরামিতি | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | কাঠামোগত ইস্পাত (রেফারেন্স) |
| চূড়ান্ত প্রসার্য শক্তি (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| ফলন শক্তি (0.2% অফসেট, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| বিরতিতে দীর্ঘতা (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| ব্রিনেল হার্ডনেস (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| ক্লান্তি সীমা (MPa) | 60 | 69 | 96 | 85 | 180 |
| স্থিতিস্থাপকতার মডুলাস (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| ঘনত্ব (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 স্ট্রাকচারাল লোড বিশ্লেষণ: 6061 বনাম 6063
- ফলন এবং প্রসার্য কর্মক্ষমতা : 6061-T6 প্রায় 30 থেকে 40 শতাংশ বেশি ফলন শক্তি এবং 6063-T6 থেকে চূড়ান্ত প্রসার্য শক্তি প্রদর্শন করে। কাঠামোগত ফ্রেম, ভারী যন্ত্রপাতি মাউন্টিং, স্বয়ংচালিত চ্যাসিস সাবফ্রেম এবং লোড-বেয়ারিং ট্রাসগুলির জন্য, 6061-T6 ডিজাইনারদের সুরক্ষা মার্জিন বজায় রেখে প্রোফাইল দেয়ালের বেধ কমাতে দেয়।
- ডিফ্লেকশন এবং ইলাস্টিক মডুলাস : 6061 এবং 6063 উভয়েরই প্রায় 68.9 গিগাপাস্কেলের স্থিতিস্থাপকতার অভিন্ন মডুলাস রয়েছে। এর মানে হল যে বিশুদ্ধ ইলাস্টিক বাঁকানো অবস্থায় যেখানে স্ট্রেস ফলনের সীমা অতিক্রম করে না, একই ক্রস-বিভাগীয় জ্যামিতি সহ 6061 এবং 6063 এর প্রোফাইলগুলি একই পরিমাণে প্রতিফলিত হবে। উচ্চ শক্তি কঠোরতা বৃদ্ধি না; দৃঢ়তা সম্পূর্ণরূপে জড়তার ক্রস-বিভাগীয় মুহূর্ত (আই-মান) এবং জ্যামিতি নকশা দ্বারা পরিচালিত হয়।
- ক্লান্তি প্রতিরোধ : 6061-T6 6063-T6-এর জন্য 69 মেগাপ্যাস্কেলের তুলনায় 96 মেগাপাস্কেলের ক্লান্তি শক্তি প্রদান করে। গতিশীল চক্রীয় লোডিং, চক্রীয় কম্পন, বা বারবার কাঠামোগত প্রভাবের সাপেক্ষে উপাদানগুলির জন্য, 6061-T6 মাইক্রো-ক্র্যাকিং এবং ক্লান্তি ব্যর্থতার বিরুদ্ধে বৃহত্তর দীর্ঘায়ু প্রদান করে।
4. তাপ চিকিত্সা এবং মেজাজ উপাধি (T4, T5, T6)
অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলগুলি তাদের চূড়ান্ত শক্তির একটি উল্লেখযোগ্য অংশ বৃষ্টিপাতের শক্ত হওয়া থেকে অর্জন করে, যা কৃত্রিম বার্ধক্য নামেও পরিচিত। ইঞ্জিনিয়ারিং ড্রয়িং পড়ার সময় এবং কাঁচা এক্সট্রুশন অর্ডার করার সময় মেজাজের পদবী বোঝা গুরুত্বপূর্ণ।
4.1 সাধারণ এক্সট্রুশন টেম্পার্সের ব্যাখ্যা
- T4 টেম্পার (সলিউশন হিট ট্রিটেড এবং ন্যাচারাললি এড) : অ্যালুমিনিয়াম প্রোফাইল হল দ্রবণ তাপ-উন্নত তাপমাত্রায় চিকিত্সা করা, নিভিয়ে দেওয়া, এবং পরিবেষ্টিত কক্ষ তাপমাত্রায় স্বাভাবিকভাবে একটি যথেষ্ট স্থিতিশীল অবস্থায় বয়স হওয়ার অনুমতি দেওয়া হয়। T4 প্রোফাইলগুলি চমৎকার ঠান্ডা গঠনযোগ্যতা, নমনীয়তা এবং নমনযোগ্যতা বজায় রাখে, যা এগুলিকে পোস্ট-এক্সট্রুশন কোল্ড বেন্ডিং, স্ট্রেচিং বা গুরুতর ফর্মিং অপারেশনের জন্য উপযুক্ত করে তোলে।
- T5 টেম্পার (উচ্চ তাপমাত্রা থেকে ঠান্ডা এবং কৃত্রিমভাবে বয়স্ক) : প্রোফাইলটি দ্রবণ থ্রেশহোল্ডের (প্রায় 500 ডিগ্রি সেলসিয়াস) উপরে তাপমাত্রায় এক্সট্রুশন ডাই থেকে প্রস্থান করে, প্রেস রান-আউট টেবিলের ডানদিকে দ্রুত বায়ু কুলিং বা জলের কুয়াশা নিভে যায় এবং পরবর্তীতে একটি কৃত্রিম বার্ধক্য ওভেনে (সাধারণত 175 থেকে 195 ডিগ্রি সেলসিয়াস 4 ডিগ্রি সেলসিয়াস ঘন্টার জন্য) স্থাপন করা হয়। T5 মেজাজ তাপীয় বিকৃতি এবং অভ্যন্তরীণ অবশিষ্ট স্ট্রেস কমিয়ে দেয়, এটিকে পাতলা দেয়ালযুক্ত স্থাপত্য আকৃতি, দরজার ফ্রেম এবং পর্দার দেয়ালের প্রোফাইলের জন্য আদর্শ করে তোলে যেখানে মাত্রিক স্থিতিশীলতা সবচেয়ে বেশি।
- T6 টেম্পার (সলিউশন হিট চিকিত্সা এবং কৃত্রিমভাবে বয়সী) : প্রোফাইলগুলি এক্সট্রুশন প্রেস থেকে প্রস্থান করার সাথে সাথেই নিবিড় জোরপূর্বক জল নির্গমনের মধ্য দিয়ে যায় বা একটি অফ-লাইন দ্রবণ চুল্লিতে পুনরায় গরম করা হয়, জলে দ্রুত নিভিয়ে ফেলা হয় এবং তারপরে কৃত্রিমভাবে একটি গরম ওভেনে বৃদ্ধ হয়। T6 মেজাজ Mg2Si পর্বের সর্বাধিক বৃষ্টিপাতের কঠোরতা অর্জন করে, সর্বাধিক প্রসার্য শক্তি, কঠোরতা এবং পরিধান প্রতিরোধের ফল দেয়।
4.2 টেম্পার বৈশিষ্ট্যের তুলনামূলক ম্যাট্রিক্স
| টেম্পার স্টেট | শমন প্রক্রিয়া | কৃত্রিম বার্ধক্য | শক্তি স্তর | মাত্রিক স্থিতিশীলতা | ঠান্ডা নমন কর্মক্ষমতা |
| T4 | দ্রুত জল/পাখা | কোনটিই নয় (প্রাকৃতিক বয়স) | পরিমিত | পরিমিত | চমৎকার |
| T5 | ফোর্সড এয়ার/মিস্ট | হ্যাঁ (স্ট্যান্ডার্ড ওভেন) | মাঝারি-উচ্চ | চমৎকার | মেলা |
| T6 | তীব্র জল নিভে | হ্যাঁ (বর্ধিত চুলা) | সর্বোচ্চ | গুড টু ফেয়ার | লিমিটেড |
5. সারফেস ফিনিশিং এবং লেপ প্রযুক্তি
এক্সট্রুড অ্যালুমিনিয়াম প্রোফাইলগুলি স্বাভাবিকভাবেই একটি পাতলা প্যাসিভ অ্যালুমিনিয়াম অক্সাইড ফিল্ম তৈরি করে (5 থেকে 10 ন্যানোমিটার পুরু) যখন অক্সিজেনের সংস্পর্শে আসে। যাইহোক, শিল্প, সামুদ্রিক, স্থাপত্য, এবং আলংকারিক পরিবেশে জারা প্রতিরোধ, পরিধান প্রতিরোধ, রঙের অভিন্নতা এবং বৈদ্যুতিক নিরোধক বৃদ্ধির জন্য প্রকৌশলী পৃষ্ঠ চিকিত্সার প্রয়োজন।
5.1 অ্যানোডাইজিং (ইলেক্ট্রোকেমিক্যাল অক্সিডেশন)
অ্যানোডাইজিং হল একটি ইলেক্ট্রোকেমিক্যাল রূপান্তর প্রক্রিয়া যা প্রাকৃতিক অ্যালুমিনিয়াম অক্সাইড আবরণকে একটি সমন্বিত, শক্ত, ছিদ্রযুক্ত অ্যানোডিক স্তরে ঘন করে। প্রফাইলটি একটি সালফিউরিক অ্যাসিড ইলেক্ট্রোলাইট স্নানে অ্যানোড হিসাবে নিমজ্জিত হয় যখন সরাসরি বৈদ্যুতিক প্রবাহ প্রয়োগ করা হয়।
- স্তর পুরুত্ব : অভ্যন্তরীণ/হালকা বাহ্যিক ব্যবহারের জন্য স্ট্যান্ডার্ড আর্কিটেকচারাল অ্যানোডাইজিং রেঞ্জ 10 থেকে 15 মাইক্রন এবং সামুদ্রিক বা ভারী শিল্প বায়ুমণ্ডলীয় এক্সপোজারের জন্য 20 থেকে 25 মাইক্রন (Qualanod Class 20/25)।
- রঙ : ছিদ্রযুক্ত অক্সাইড ফিল্মকে ইলেক্ট্রোলাইটিক রঞ্জনবিদ্যার মাধ্যমে ধাতুর লবণ (যেমন টিন বা কোবাল্ট) ব্যবহার করে শ্যাম্পেন, ব্রোঞ্জ, গাঢ় ব্রোঞ্জ এবং কালো শেড তৈরি করতে বা জৈব ডাই স্নানের মাধ্যমে রঙিন করা যেতে পারে।
- খাদ উপযুক্ততা : 6063 কম আয়রন এবং কপার সামগ্রীর কারণে অ্যানোডাইজ করার জন্য প্রধান খাদ, যা একটি উজ্জ্বল, পরিষ্কার, অভিন্ন ধাতব চেহারা তৈরি করে। বিপরীতে, 6061 তামা এবং ক্রোমিয়াম উপাদান কণার কারণে কিছুটা গাঢ়, ধূসর বর্ণে অ্যানোডাইজ করে।
5.2 ইলেক্ট্রোস্ট্যাটিক পাউডার আবরণ
পাউডার আবরণ একটি পুঙ্খানুপুঙ্খভাবে pretreated অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলের উপর ইলেক্ট্রোস্ট্যাটিকভাবে চার্জযুক্ত শুকনো থার্মোসেটিং পলিমার পাউডার স্প্রে করা জড়িত। প্রোফাইলটি তারপরে 180 থেকে 200 ডিগ্রি সেলসিয়াস তাপমাত্রায় একটি নিরাময় ওভেনে বেক করা হয়, পাউডারটিকে একটি অবিচ্ছিন্ন প্রতিরক্ষামূলক স্তরে গলে এবং ক্রস লিঙ্ক করে।
- আবরণ পুরুত্ব : স্ট্যান্ডার্ড ড্রাই ফিল্মের বেধ 60 এবং 120 মাইক্রনের মধ্যে।
- মান : উচ্চ-পারফরম্যান্স আর্কিটেকচারাল আবরণ AAMA 2603, AAMA 2604, বা AAMA 2605 স্পেসিফিকেশন (Qualicoat ক্লাস 1, 2, বা 3) মেনে চলে৷
- সুবিধা : সীমাহীন রঙের প্রাপ্যতা (RAL রঙের ম্যাচিং প্যালেট), বিভিন্ন শীনের পছন্দ (ম্যাট, সাটিন, উচ্চ গ্লস), টেক্সচার্ড ফিনিস, চমৎকার প্রভাব প্রতিরোধ ক্ষমতা, এবং জৈব দ্রাবক নির্গমন (ভিওসি-মুক্ত)।
5.3 ইলেক্ট্রোফোরেটিক আবরণ (ই-কোটিং)
ইলেক্ট্রোফোরেসিস একটি সেকেন্ডারি ইলেক্ট্রো-জমাযুক্ত জল-দ্রবণীয় রজন টপকোটের সাথে অ্যানোডাইজিংকে একত্রিত করে। স্ট্যান্ডার্ড অ্যানোডাইজিংয়ের পরে, ভিজা প্রোফাইলটিকে সরাসরি বৈদ্যুতিক প্রবাহের অধীনে একটি এক্রাইলিক বা ইপোক্সি আবরণ ট্যাঙ্কে নিমজ্জিত করা হয়, যা তাপ নিরাময়ের আগে অ্যানোডিক ছিদ্রের ভিতরে এবং উপরে একটি অভিন্ন পলিমার ফিল্ম জমা করে।
- বৈশিষ্ট্য : সম্মিলিত স্তরের বেধ সাধারণত 15 থেকে 25 মাইক্রন। এটি উচ্চ পৃষ্ঠের মসৃণতা, অতি-স্বচ্ছ ধাতব দীপ্তি, উচ্চ কঠোরতা (3H থেকে 4H পেন্সিল কঠোরতা) এবং মানক অ্যানোডাইজিংয়ের তুলনায় উচ্চতর রাসায়নিক এবং লবণ স্প্রে প্রতিরোধের সরবরাহ করে।
5.4 PVDF (পলিভিনিলাইডিন ফ্লোরাইড) তরল আবরণ
PVDF লিকুইড পেইন্ট সিস্টেম, সাধারণত ব্যবসায়িক নামে উল্লেখ করা হয় যেমন Kynar 500 বা Hylar 5000, টেকসই সিরামিক পিগমেন্টের সাথে মিশ্রিত ফ্লুরোপলিমার রজন প্রযুক্তি ব্যবহার করে। একটি মাল্টি-কোট সিস্টেম (প্রাইমার, রঙের কোট এবং ঐচ্ছিক পরিষ্কার টপকোট) হিসাবে প্রয়োগ করা হয়, পিভিডিএফ আবরণগুলি বায়ুমণ্ডলীয় অবক্ষয়ের জন্য উচ্চ প্রতিরোধের প্রস্তাব দেয়।
- কর্মক্ষমতা : AAMA 2605 পারফরম্যান্সের মানদণ্ড পূরণ করে। এটি অতিবেগুনী বিকিরণ, চকিং, রঙ বিবর্ণ, অ্যাসিড বৃষ্টি এবং সামুদ্রিক লবণ স্প্রেতে উচ্চতর প্রতিরোধের প্রদর্শন করে।
- প্রাথমিক আবেদন : উচ্চ-বৃদ্ধির স্থাপত্যের পর্দার দেয়াল, স্মারক ভবন, এবং উপকূলীয় শিল্প সুবিধাগুলি তীব্র আবহাওয়ার সংস্পর্শে আসে।
5.5 সারফেস ট্রিটমেন্ট টেকনিক্যাল স্পেসিফিকেশন ম্যাট্রিক্স
| চিকিৎসা পদ্ধতি | সাধারণ পুরুত্ব | জারা প্রতিরোধ (লবণ স্প্রে পরীক্ষা) | UV এবং রঙের স্থায়িত্ব | স্ক্র্যাচ এবং কঠোরতা | প্রাথমিক খাদ পছন্দ |
| অ্যানোডাইজ পরিষ্কার করুন | 10 - 25 মাইক্রন | চমৎকার (1,000 hours) | অসামান্য | খুব উচ্চ (8-9 Mohs) | 6063 (সেরা স্পষ্টতা) |
| পাউডার আবরণ | 60 - 120 মাইক্রন | খুব ভাল (1,000 - 3,000 ঘন্টা) | অসামান্য থেকে ভাল | পরিমিত to High | 6063, 6061, 6005A |
| ইলেক্ট্রোফোরেসিস | 15 - 25 মাইক্রন | সুপিরিয়র (2,000 ঘন্টা) | চমৎকার | উচ্চ (3H - 4H) | 6063 |
| পিভিডিএফ আবরণ | 30 - 45 মাইক্রন | ব্যতিক্রমী (4,000 ঘন্টা) | সর্বোচ্চ / Unmatched | পরিমিত | 6063, 6061, 6005A |
6. এক্সট্রুশন টলারেন্স, ডিজাইন রুলস এবং ডাই ইঞ্জিনিয়ারিং
একটি দক্ষ অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল ডিজাইন করার জন্য প্রোফাইল জ্যামিতি, প্রাচীরের বেধ বন্টন, প্রতিসম ওজনের ভারসাম্য এবং উত্পাদন সহনশীলতা বোঝা প্রয়োজন। সঠিক নকশা ডাই পরিধান হ্রাস করে, উপাদান প্রবাহের বিকৃতি রোধ করে এবং উৎপাদন খরচ কমিয়ে দেয়।
6.1 মাত্রিক সহনশীলতার মান
অ্যালুমিনিয়াম এক্সট্রুশনের আন্তর্জাতিক উত্পাদন ASTM (আমেরিকান সোসাইটি ফর টেস্টিং অ্যান্ড মেটেরিয়ালস) এবং EN (ইউরোপিয়ান কমিটি ফর স্ট্যান্ডার্ডাইজেশন) এর মতো সংস্থাগুলির দ্বারা নির্ধারিত মানসম্মত মাত্রিক সহনশীলতা অনুসরণ করে।
- ASTM B221 / ANSI H35.2 : উত্তর আমেরিকায় এক্সট্রুড অ্যালুমিনিয়াম কঠিন, আধা-ফাঁপা এবং ঠালা প্রোফাইলের জন্য মাত্রিক সহনশীলতা নিয়ন্ত্রণ করে।
- EN 755-9 এবং EN 12020-2 : ইউরোপীয় স্থাপত্য এবং প্রকৌশল এক্সট্রুশনের জন্য আদর্শ নির্ভুল সহনশীলতা সংজ্ঞায়িত করে। EN 12020-2 বিশেষভাবে উচ্চ-নির্ভুল স্ট্রাকচারাল প্রোফাইলের ক্ষেত্রে প্রযোজ্য যার জন্য শক্ত ফিটিং সহনশীলতা প্রয়োজন।
6.2 মূল এক্সট্রুশন ডিজাইনের নীতি
- অভিন্ন প্রাচীর বেধ : পুরু এবং পাতলা বিভাগের মধ্যে আকস্মিক রূপান্তর এক্সট্রুশনের সময় অসম শীতল হার সৃষ্টি করে। পাতলা অংশগুলি দ্রুত শীতল হয় এবং দ্রুত সঙ্কুচিত হয়, যার ফলে প্রোফাইল ওয়ারপেজ, বাহ্যিক দৃশ্যমান পৃষ্ঠগুলিতে সিঙ্কের চিহ্ন এবং অভ্যন্তরীণ অবশিষ্ট চাপ সৃষ্টি হয়। স্থানান্তর অঞ্চলগুলি ধাপে পরিবর্তনের পরিবর্তে ধীরে ধীরে রেডিআই অন্তর্ভুক্ত করা উচিত।
- সিমেট্রিক ডাই ফ্লো : ক্রস-বিভাগীয় আকারগুলি উল্লম্ব এবং অনুভূমিক কেন্দ্ররেখার তুলনায় যতটা সম্ভব প্রতিসম হওয়া উচিত। অপ্রতিসম আকার ইস্পাত ডাই ল্যান্ডের মধ্য দিয়ে অসম উপাদান প্রবাহের গতি ঘটায়, যার ফলে প্রোফাইল মোচড়ানো এবং নমিত হয়।
- কোণার Radii : ধারালো 90-ডিগ্রী অভ্যন্তরীণ এবং বাহ্যিক কোণগুলি এড়িয়ে চলুন। অভ্যন্তরীণ কোণে ন্যূনতম 0.5 থেকে 1.0 মিলিমিটার ব্যাসার্ধ অন্তর্ভুক্ত করা এক্সট্রুশন ডাই স্টিল এবং সমাপ্ত অ্যালুমিনিয়াম প্রোফাইল উভয়ের মধ্যে চাপের ঘনত্বকে হ্রাস করে।
- জিহ্বা অনুপাত সীমা : জিহ্বা অনুপাত একটি খোলা চ্যানেলের প্রস্থকে বোঝায় এর গভীরতার সাপেক্ষে। গভীর, সরু চ্যানেল স্টিলের ডাই জিভের উপর বল বাড়ায়, ডাই ব্রেকেজ হওয়ার ঝুঁকি বাড়ায়। স্ট্যান্ডার্ড এক্সট্রুশনের জন্য জিহ্বা অনুপাত সাধারণত 3:1 এর নিচে রাখা উচিত, যদিও বিশেষায়িত ডাই টুল স্টিল ব্যবহার করে 5:1 পর্যন্ত অনুপাত অর্জন করা যেতে পারে।
7. ফ্যাব্রিকেশন, CNC মেশিনিং, এবং সমাবেশ কৌশল
বেশিরভাগ শিল্প অ্যালুমিনিয়াম প্রোফাইলের জন্য এক্সট্রুশন পরবর্তী ফ্যাব্রিকেশন প্রয়োজন, যার মধ্যে যথার্থ দৈর্ঘ্য কাটা, ড্রিলিং, মিলিং, লঘুপাত, বাঁকানো এবং চূড়ান্ত সমাবেশে ইনস্টলেশনের আগে যোগদান সহ।
7.1 নির্ভুলতা CNC মেশিনিং বৈশিষ্ট্য
- 6061-T6 এর মেশিনিবিলিটি : উচ্চ কাঠামোগত কঠোরতা (95 HBW) উচ্চ গতির CNC মিলিং, বাঁক, এবং তুরপুন করতে দেয়। চিপগুলি কাটিং টুলের প্রান্ত থেকে পরিষ্কারভাবে ভেঙ্গে যায়, বিল্ট-আপ প্রান্ত গঠন প্রতিরোধ করে এবং উচ্চতর মেশিনযুক্ত পৃষ্ঠের সমাপ্তি তৈরি করে।
- 6063-T5/T6 এর মেশিনিবিলিটি : নিম্ন কঠোরতা (60 থেকে 75 HBW) 6063 কে আঠালো চিপগুলির জন্য আরও প্রবণ করে তোলে যা কাটার সরঞ্জামগুলিকে মেনে চলতে পারে যদি কাটার গতি, ফিড রেট এবং শীতল তৈলাক্তকরণ সঠিকভাবে নিয়ন্ত্রিত না হয়। উচ্চ-গতির একক-বাঁশি বা দুই-বাঁশি অ্যালুমিনিয়াম-জ্যামিতি শেষ মিলের সাথে পালিশ করা বাঁশি 6063 মেশিন করার জন্য সুপারিশ করা হয়।
7.2 যোগদান এবং ঢালাই প্রযুক্তি
অ্যালুমিনিয়াম এক্সট্রুশনগুলি যান্ত্রিক ফাস্টেনার, কাঠামোগত আঠালো বন্ধন, বা তাপ ঢালাই পদ্ধতি ব্যবহার করে যোগদান করা যেতে পারে।
- গ্যাস টংস্টেন আর্ক ওয়েল্ডিং (GTAW/TIG) এবং গ্যাস মেটাল আর্ক ওয়েল্ডিং (GMAW/MIG) : 6061 এবং 6063 হল তাপ-চিকিত্সাযোগ্য সংকর ধাতু। ঢালাইয়ের সময়, স্থানীয় তাপ ইনপুট ওয়েল্ড বিড সংলগ্ন একটি তাপ-আক্রান্ত অঞ্চল (HAZ) তৈরি করে। এইচএজেড স্থানীয়ভাবে অ্যানিলিংয়ের অভিজ্ঞতা লাভ করে, যা মূল ধাতব মানের তুলনায় সেই জোনে যান্ত্রিক শক্তি প্রায় 30 থেকে 50 শতাংশ কমিয়ে দেয়। স্ট্রাকচারাল ক্যালকুলেশন অবশ্যই এই শক্তি হ্রাসের জন্য দায়ী, অথবা পোস্ট-ওয়েল্ড দ্রবণ তাপ চিকিত্সা এবং বার্ধক্য প্রয়োগ করতে হবে। প্রস্তাবিত ফিলার অ্যালয়গুলির মধ্যে রয়েছে সাধারণ অ্যাপ্লিকেশনের জন্য 4043 (আল-সি) বা উচ্চতর জয়েন্ট নমনীয়তার জন্য 5356 (আল-এমজি) এবং পোস্ট-ওয়েল্ড অ্যানোডাইজিং রঙের মিল।
- ঘর্ষণ আলোড়ন ঢালাই (FSW) : ঘর্ষণ আলোড়ন ঢালাই হল একটি সলিড-স্টেট যোগদানের কৌশল যা ঘর্ষণীয় তাপ উৎপন্ন করতে একটি ঘূর্ণায়মান সরঞ্জাম ব্যবহার করে, উপাদানকে না গলিয়ে অ্যালুমিনিয়াম প্রোফাইলে প্লাস্টিকভাবে যোগদান করে। FSW গরম ক্র্যাকিং, পোরোসিটি এবং তীব্র HAZ শক্তির অবনতি এড়ায়, এটি রেলকার, ব্যাটারি ট্রে এবং সামুদ্রিক ডেকগুলিতে প্রশস্ত এক্সট্রুড প্যানেল অ্যাসেম্বলিতে যোগদানের জন্য আদর্শ করে তোলে।
8. শিল্প অ্যাপ্লিকেশন দ্বারা প্রযুক্তিগত নির্বাচন ম্যাট্রিক্স
নকশা প্রকৌশলী এবং ক্রয় ব্যবস্থাপকদের সর্বোত্তম সংকর ধাতু, মেজাজ এবং ফিনিস সমন্বয় নির্বাচন করতে সহায়তা করার জন্য, নীচের ম্যাট্রিক্সটি মূল শিল্প খাতের জন্য প্রস্তাবিত প্রোফাইল স্পেসিফিকেশন হাইলাইট করে।
| অ্যাপ্লিকেশন সেক্টর | নির্দিষ্ট আবেদন | প্রস্তাবিত খাদ এবং টেম্পার | প্রাথমিক সারফেস ফিনিশিং | কী ইঞ্জিনিয়ারিং ড্রাইভার |
| স্থাপত্য ভবন | জানালার ফ্রেম, দরজা, পর্দার দেয়াল, দোকানের সামনে | 6063-T5 / 6063-T6 | Anodized (15-25um) / পাউডার আবরণ / PVDF | উচ্চতর নান্দনিকতা, জটিল ফাঁপা জ্যামিতি, জারা প্রতিরোধের |
| সৌর ও নবায়নযোগ্য শক্তি | সোলার প্যানেল মাউন্টিং ফ্রেম, ট্র্যাকার রেল | 6005A-T6 / 6061-T6 | পরিষ্কার অ্যানোডাইজড (10-15um) | উচ্চ শক্তি-থেকে-ওজন অনুপাত, বায়ু লোড প্রতিরোধের, দ্রুত ক্ষেত্র সমাবেশ |
| মোটরগাড়ি এবং ইভি | ব্যাটারি ঘেরের ফ্রেম, ক্র্যাশ বিম, ছাদের রেল | 6061-T6 / 6005A-T6 | ক্রোমেট-মুক্ত রূপান্তর / ই-কোটিং | প্রভাব শক্তি শোষণ, উচ্চ ফলন শক্তি, weldability |
| ইন্ডাস্ট্রিয়াল অটোমেশন | টি-স্লট মডুলার ফ্রেমিং, কনভেয়র গাইড, রোবোটিক গ্যান্ট্রি | 6063-T6 / 6061-T6 | সাফ Anodized | সুনির্দিষ্ট মাত্রিক সহনশীলতা, পৃষ্ঠের স্ক্র্যাচ প্রতিরোধের, কাঠামোগত অনমনীয়তা |
| ইলেকট্রনিক্স এবং HVAC | LED তাপ সিঙ্ক, বৈদ্যুতিন সংকেতের মেরু বদল ঘের, তাপ এক্সচেঞ্জার | 6063-T5 | অ্যানোডাইজড / ইলেক্ট্রোফোরেসিস | উচ্চ তাপ পরিবাহিতা (1200 W/m K), সূক্ষ্ম পাতলা পাখনা এক্সট্রুডেবিলিটি |
| পরিবহন ও সামুদ্রিক | ট্রাকের শরীরের মেঝে, নৌকার গ্যাংওয়ে, রেলওয়ের অভ্যন্তরীণ ফ্রেম | 6061-T6 / 6005A-T6 | সামুদ্রিক-গ্রেড পাউডার আবরণ / Anodized | ক্লোরাইড পরিবেশে জারা প্রতিরোধের, গতিশীল ক্লান্তি শক্তি |
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
FAQ 1: 6061 এবং 6063 অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলের মধ্যে প্রাথমিক পার্থক্য কী?
প্রধান পার্থক্য রাসায়নিক গঠন, শক্তি, এবং পৃষ্ঠ সমাপ্তি কর্মক্ষমতা মধ্যে মিথ্যা. 6061 যোগ করা তামা এবং ক্রোমিয়াম সহ উচ্চ মাত্রার ম্যাগনেসিয়াম এবং সিলিকন রয়েছে। এটি 6061-T6 কে 6063-T6 এর তুলনায় প্রায় 30 থেকে 40 শতাংশ শক্তিশালী করে তোলে, এটি ভারী লোড বহনকারী কাঠামোগত অ্যাপ্লিকেশনের জন্য আদর্শ করে তোলে। বিপরীতে, 6063-এ কম তামা সামগ্রী সহ একটি ক্লিনার কম্পোজিশন রয়েছে, যা জটিল বা পাতলা-দেয়ালের আকারে ব্যতিক্রমী এক্সট্রুডেবিলিটি প্রদান করে এবং স্থাপত্য অ্যাপ্লিকেশনের জন্য একটি উচ্চতর অ্যানোডাইজড পৃষ্ঠের ফিনিস তৈরি করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 2: অ্যানোডাইজড আর্কিটেকচারাল প্রোফাইলের জন্য কেন 6063 অ্যালয় 6061 এর চেয়ে বেশি পছন্দ করা হয়?
6063 অ্যালুমিনিয়ামে কার্যত কোন তামা এবং কম লোহার সামগ্রী থাকে না, এটিকে ইলেক্ট্রোলাইটিকভাবে প্রক্রিয়াজাত করার সময় এটি একটি উচ্চ অভিন্ন, পরিষ্কার, উজ্জ্বল অ্যানোডিক অক্সাইড ফিল্ম তৈরি করতে দেয়। 6061-এ তামা (0.15 থেকে 0.40 শতাংশ) এবং ক্রোমিয়াম রয়েছে, যা মাইক্রো-কন্সটিচুয়েন্ট ফেজ কণা তৈরি করে যা আলো ছড়িয়ে দেয়, যার ফলে অ্যানোডাইজ করার পরে কিছুটা গাঢ়, ধূসর, বা মটলযুক্ত চেহারা হয়। ভিজ্যুয়াল আর্কিটেকচারাল উপাদানগুলির জন্য, 6063 উচ্চতর পৃষ্ঠের সামঞ্জস্য এবং রঙের উজ্জ্বলতা প্রদান করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 3: কিভাবে মেজাজ উপাধি একটি অ্যালুমিনিয়াম প্রোফাইলের কর্মক্ষমতা প্রভাবিত করে?
টেম্পার উপাধিগুলি অ্যালুমিনিয়াম প্রোফাইলে প্রয়োগ করা তাপ চিকিত্সা এবং যান্ত্রিক প্রক্রিয়াকরণ নির্দেশ করে। উদাহরণস্বরূপ, T4 মেজাজ উচ্চ নমনীয়তার সাথে মাঝারি শক্তি সরবরাহ করে, এটি প্রোফাইলগুলির জন্য উপযুক্ত করে তোলে যেগুলির জন্য এক্সট্রুশন-পরবর্তী ঠান্ডা নমনের প্রয়োজন হয়। T5 টেম্পার উৎপাদিত হয় এক্সট্রুশন প্রেসে বায়ু নিবারণের মাধ্যমে কৃত্রিম বার্ধক্য দ্বারা অনুসরণ করে, ন্যূনতম তাপীয় বিকৃতি সহ ভাল শক্তি এবং মাত্রিক স্থিতিশীলতা প্রদান করে। T6 মেজাজ আক্রমনাত্মক জল নিভিয়ে ফেলা এবং বর্ধিত কৃত্রিম বার্ধক্য জড়িত, লোড-ভারবহন কাঠামোর জন্য সর্বাধিক প্রসার্য শক্তি এবং কঠোরতা অর্জন করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 4: অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলগুলি কি লোড-বেয়ারিং ফ্রেমে কাঠামোগত ইস্পাত প্রতিস্থাপন করতে পারে?
হ্যাঁ, অ্যালুমিনিয়াম এক্সট্রুশনগুলি অনেকগুলি লোড-ভারবহন অ্যাপ্লিকেশনগুলিতে কাঠামোগত ইস্পাত প্রতিস্থাপন করতে পারে, যা প্রায় 60 শতাংশ ওজন হ্রাসের প্রস্তাব দেয়। অ্যালুমিনিয়ামে ইস্পাতের ঘনত্ব এবং স্থিতিস্থাপক মডুলাসের প্রায় এক-তৃতীয়াংশ (68.9 GPa বনাম 200 GPa), স্ট্রাকচারাল ইঞ্জিনিয়াররা প্রোফাইল ক্রস-বিভাগীয় গভীরতা বৃদ্ধি করে এবং জড়তার অংশ মোমেন্ট অপ্টিমাইজ করে নিম্ন দৃঢ়তার জন্য ক্ষতিপূরণ দিতে পারে। অ্যালুমিনিয়াম প্রাকৃতিক জারা প্রতিরোধেরও প্রদান করে, ইস্পাত মরিচা সুরক্ষার সাথে যুক্ত দীর্ঘমেয়াদী রক্ষণাবেক্ষণ খরচ হ্রাস করে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 5: উত্পাদনের সময় এক্সট্রুড অ্যালুমিনিয়াম প্রোফাইলগুলিতে যুদ্ধের পাতা বা মোচড়ের কারণ কী?
ওয়ারপেজ এবং টুইস্টিং সাধারণত এক্সট্রুশন ডাই ল্যান্ডের মধ্য দিয়ে অসম ধাতব প্রবাহের বেগ, প্রোফাইলটি ডাই থেকে বেরিয়ে যাওয়ার সাথে সাথে অসমমিত ক্রস-সেকশন জুড়ে অ-ইউনিফর্ম শীতল বা স্ট্রেচিংয়ের সময় অসম স্ট্রেস রিলিফের ফলে হয়। অভিন্ন প্রাচীর বেধ, সুষম ক্রস-বিভাগীয় প্রতিসাম্য এবং সঠিক ট্রানজিশন রেডিআই সহ প্রোফাইল ডিজাইন করা এমনকি উপাদানের প্রবাহ এবং অভিন্ন শীতলতা নিশ্চিত করতে সাহায্য করে, আঁট মাত্রিক সরলতা সহনশীলতা বজায় রাখে।
শিল্প রেফারেন্স এবং স্ট্যান্ডার্ড
- ASTM B221 / B221M : অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম-খাদ এক্সট্রুড বার, রড, তার, প্রোফাইল এবং টিউবগুলির জন্য স্ট্যান্ডার্ড স্পেসিফিকেশন। এএসটিএম ইন্টারন্যাশনাল, ওয়েস্ট কনশোহোকেন, পিএ।
- EN 755 (অংশ 1-9) : অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালয় - এক্সট্রুডেড রড/বার, টিউব এবং প্রোফাইল। ইউরোপীয় কমিটি ফর স্ট্যান্ডার্ডাইজেশন (CEN), ব্রাসেলস।
- EN 12020 (অংশ 1-2) : অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালয়েস - অ্যালোয় EN AW-6060 এবং EN AW-6063-এ এক্সট্রুডেড প্রিসিশন প্রোফাইল। ইউরোপীয় কমিটি ফর স্ট্যান্ডার্ডাইজেশন (CEN), ব্রাসেলস।
- অ্যালুমিনিয়াম অ্যাসোসিয়েশন : অ্যালুমিনিয়াম স্ট্যান্ডার্ড এবং ডেটা (ASD) , ওয়াশিংটন, ডি.সি.
- AAMA 2605 : অ্যালুমিনিয়াম এক্সট্রুশন এবং প্যানেলে সুপিরিয়র পারফর্মিং জৈব আবরণের জন্য স্বেচ্ছাসেবী স্পেসিফিকেশন, কর্মক্ষমতা প্রয়োজনীয়তা এবং পরীক্ষা পদ্ধতি। ফেনস্ট্রেশন এবং গ্লেজিং ইন্ডাস্ট্রি অ্যালায়েন্স (FGIA)।
- এএসএম ইন্টারন্যাশনাল : এএসএম হ্যান্ডবুক, ভলিউম 2: বৈশিষ্ট্য এবং নির্বাচন: ননফেরাস অ্যালয় এবং বিশেষ-উদ্দেশ্য সামগ্রী। ASM ইন্টারন্যাশনাল, ম্যাটেরিয়ালস পার্ক, OH.