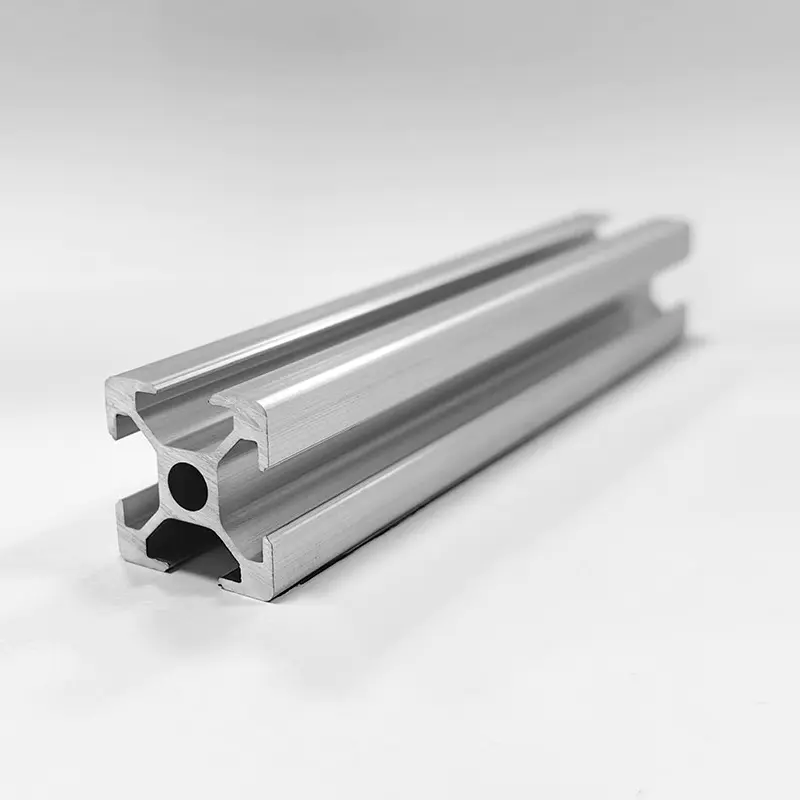
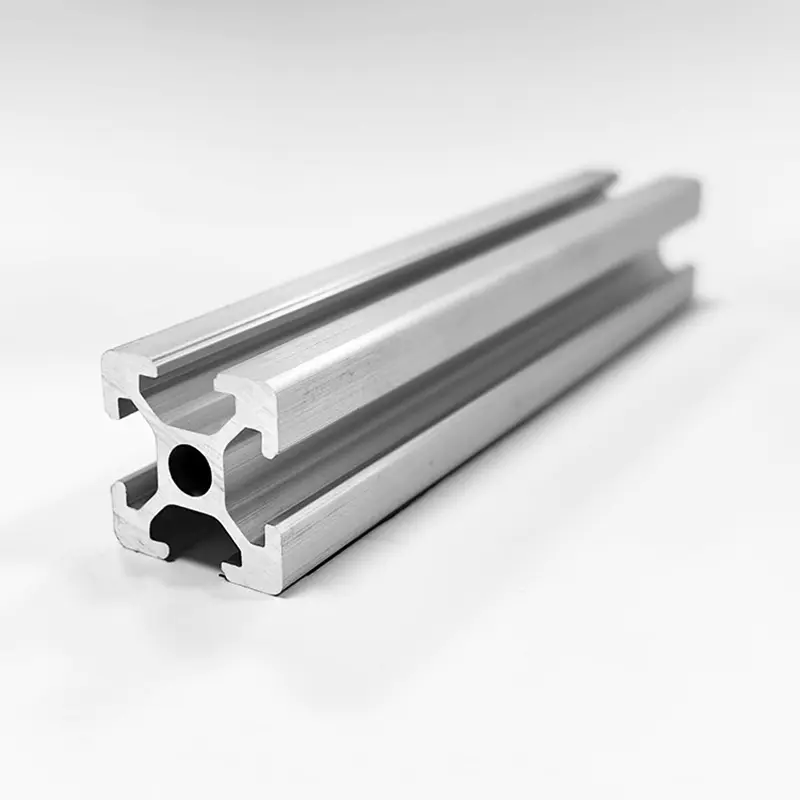
1. টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইলের ভূমিকা
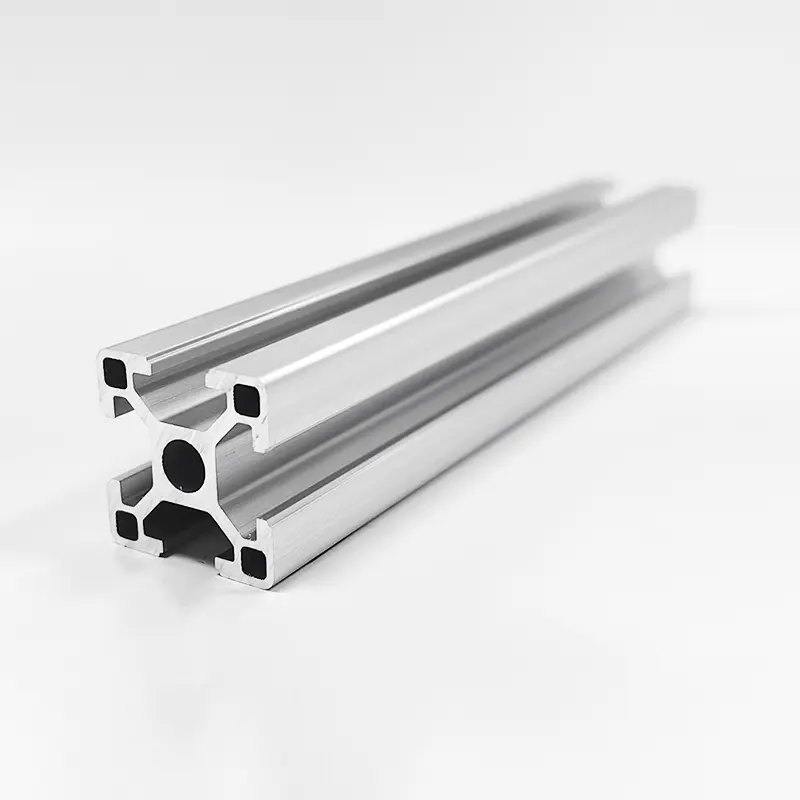
টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশন, প্রায়শই মডুলার ইন্ডাস্ট্রিয়াল অ্যালুমিনিয়াম ফ্রেমিং হিসাবে উল্লেখ করা হয়, আধুনিক মেশিন বিল্ডিং, ফ্যাক্টরি অটোমেশন, ক্লিনরুম নির্মাণ এবং কাস্টম ওয়ার্কস্টেশন ডিজাইনে বিপ্লব ঘটিয়েছে। ঐতিহ্যগত ঢালাই করা ইস্পাত কাঠামোর বিপরীতে যার জন্য দক্ষ ম্যানুয়াল ওয়েল্ডিং, গ্রাইন্ডিং, স্ট্রেস রিলিফ এবং পৃষ্ঠ পেইন্টিং প্রয়োজন, টি-স্লট অ্যালুমিনিয়াম প্রোফাইলগুলি একটি আন্তঃসংযুক্ত মডুলার সমাবেশ সিস্টেম ব্যবহার করে।
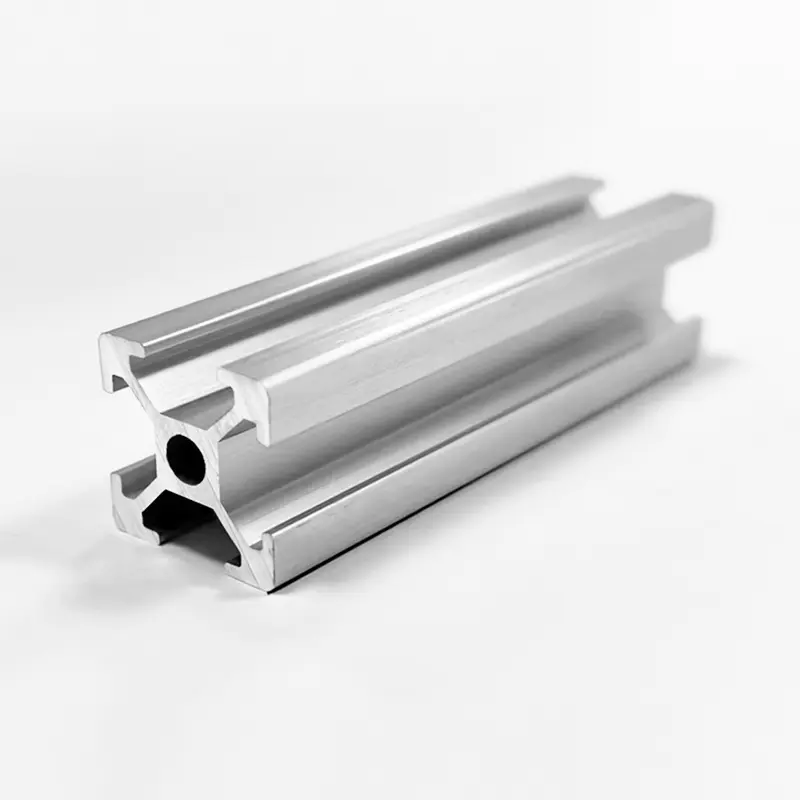
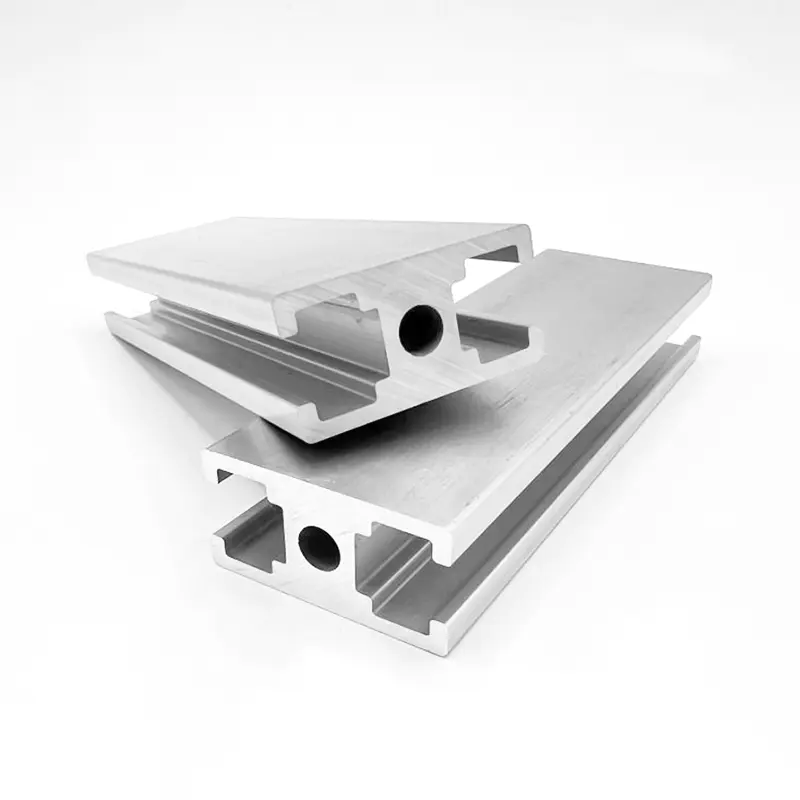
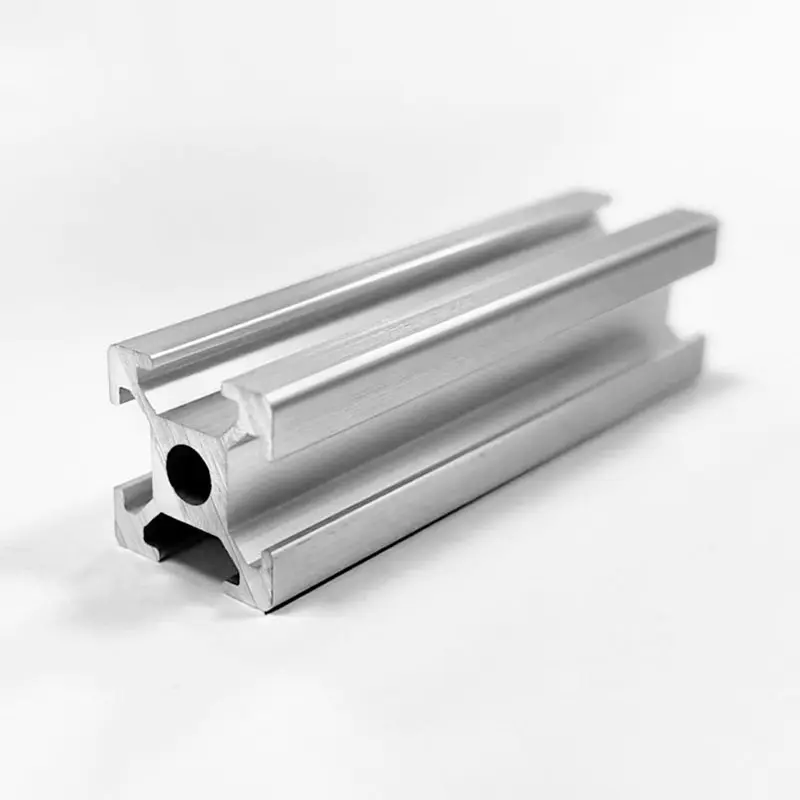
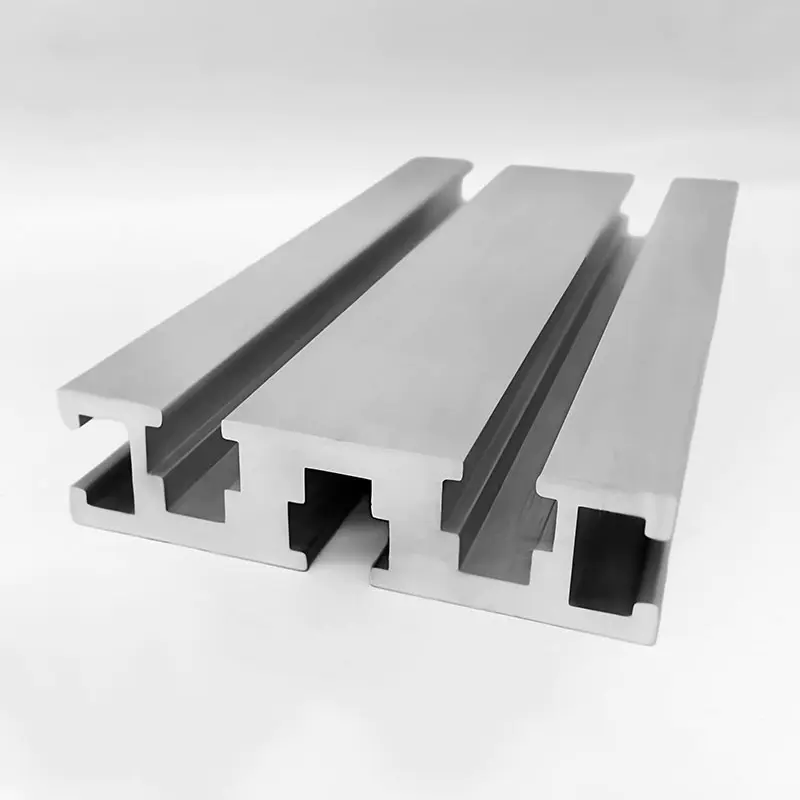
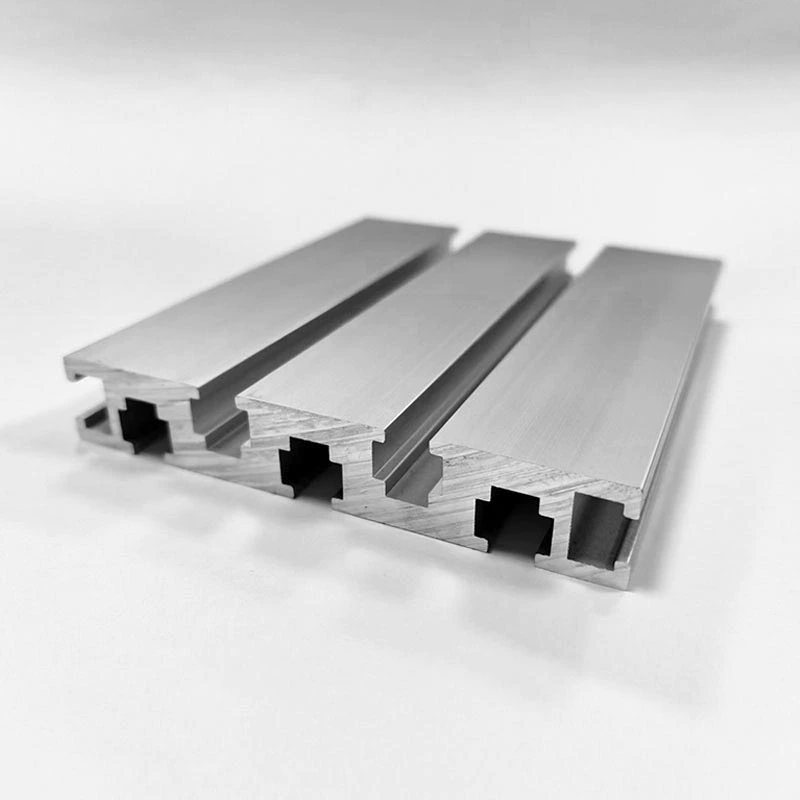
একটি টি-স্লট প্রোফাইলের সংজ্ঞায়িত বৈশিষ্ট্য হল একটি ক্রমাগত টি-আকৃতির ক্রস-বিভাগীয় খাঁজ যা এক বা একাধিক অনুদৈর্ঘ্য মুখ বরাবর চলছে। এই চ্যানেলটি টি-নাট, ড্রপ-ইন রোল নাট, এবং হেক্স বোল্টগুলিকে প্রোফাইলের দৈর্ঘ্য বরাবর যে কোনও অবস্থানে স্লাইড করার অনুমতি দেয়। শক্ত করা হলে, যান্ত্রিক ফাস্টেনারটি স্লটের ভিতরের কাঁধের বিরুদ্ধে দৃঢ়ভাবে লক করে, ড্রিলিং, লঘুপাত বা স্থায়ী যৌথ তাপীয় বিকৃতির প্রয়োজন ছাড়াই উচ্চ ক্ল্যাম্পিং বল প্রদান করে।
স্ট্রাকচারাল ইঞ্জিনিয়ারদের জন্য, আসল সরঞ্জাম প্রস্তুতকারক, এবং উদ্ভিদ রক্ষণাবেক্ষণ পরিচালকদের জন্য, সঠিক টি-স্লট অ্যালুমিনিয়াম প্রোফাইল সিস্টেম নির্দিষ্ট করার জন্য যান্ত্রিক লোড ক্ষমতা, স্লটের প্রস্থের মাত্রা, হার্ডওয়্যার সামঞ্জস্য, প্রোফাইলের প্রাচীরের বেধ এবং অ্যালয় টেম্পারগুলি মূল্যায়ন করা জড়িত। এই প্রযুক্তিগত নির্দেশিকা মেট্রিক এবং ভগ্নাংশ প্রোফাইল সিরিজ, হার্ডওয়্যার নির্বাচনের মানদণ্ড, যান্ত্রিক বিচ্যুতি আচরণ, পৃষ্ঠের সমাপ্তি এবং কাঠামোগত নকশা নীতিগুলির একটি বিশদ বিশ্লেষণ প্রদান করে।
2. স্ট্যান্ডার্ড প্রোফাইল সিরিজ শ্রেণীবিভাগ এবং ক্রস-বিভাগীয় জ্যামিতি
টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশনগুলি তাদের প্রাথমিক ক্রস-বিভাগীয় সীমানা মাত্রার উপর ভিত্তি করে প্রমিত সিরিজে শ্রেণীবদ্ধ করা হয়। দুটি বৈশ্বিক মান হল মেট্রিক সিরিজ (প্রধানত ইউরোপ এবং এশিয়া জুড়ে মিলিমিটারে পরিমাপ করা হয়) এবং ভগ্নাংশ সিরিজ (উত্তর আমেরিকা জুড়ে দশমিক ইঞ্চিতে পরিমাপ করা হয়)।
2.1 মেট্রিক সিরিজ প্রোফাইল ওভারভিউ
মেট্রিক সিরিজ টি-স্লট প্রোফাইলগুলি মিলিমিটারে তাদের ভিত্তি মাত্রা দ্বারা মনোনীত করা হয়। উদাহরণস্বরূপ, 20 সিরিজ একটি 20 মিলিমিটার বেস গ্রিড নির্দেশ করে। প্রতিটি সিরিজের মধ্যে, একটি টার্গেটেড ওরিয়েন্টেশনে বিভাগের শক্তি এবং নমন প্রতিরোধের জন্য আয়তক্ষেত্রাকার বৈচিত্র বিদ্যমান।
- 20 সিরিজ (স্লট 6): একটি 6 মিলিমিটার স্লট প্রস্থের সাথে একটি 20 মিলিমিটার বেস গ্রিড বৈশিষ্ট্যযুক্ত, এই সিরিজটি হালকা-শুল্ক ঘের, 3D প্রিন্টার ফ্রেম, পরিদর্শন ক্যামেরা মাউন্ট এবং ছোট প্রতিরক্ষামূলক গার্ডের জন্য ইঞ্জিনিয়ার করা হয়েছে।
- 30 সিরিজ (স্লট 8): 8 মিলিমিটার স্লট প্রস্থ সহ একটি 30 মিলিমিটার গ্রিডে নির্মিত, 30 সিরিজ কাঠামোগত শক্তি এবং ওজনের মধ্যে একটি ভারসাম্য প্রদান করে, এটি হালকা ওজনের ওয়ার্কস্টেশন, কনভেয়র সাইড রেল এবং সেন্সর মাউন্টিং কাঠামোর জন্য আদর্শ করে তোলে।
- 40 সিরিজ (স্লট 8): 8 মিলিমিটার স্লট প্রস্থ সহ 40 মিলিমিটার গ্রিডে নির্মিত, 40 সিরিজ হল মেশিন গার্ডিং, হেভি-ডিউটি ওয়ার্কস্টেশন, রোবোটিক সেফটি সেল পেরিমিটার ফেন্সিং এবং লিনিয়ার অ্যাকচুয়েটর মোশন গ্যান্ট্রির জন্য শিল্প মান।
- 45 সিরিজ (স্লট 10): 10 মিলিমিটার স্লট প্রস্থের সাথে একটি 45 মিলিমিটার গ্রিড ব্যবহার করে, 45 সিরিজের বৈশিষ্ট্যগুলি মোটা বাইরের দেয়াল এবং ভারী যন্ত্রপাতি বেস, উচ্চ-কম্পন গ্যান্ট্রি ফ্রেম এবং প্রাথমিক কাঠামোগত সমর্থন পোস্টগুলির জন্য ডিজাইন করা ভারী অভ্যন্তরীণ ওয়েবিং।
2.2 ভগ্নাংশের সিরিজ প্রোফাইল ওভারভিউ
ভগ্নাংশ সিরিজ এক্সট্রুশনগুলি ইম্পেরিয়াল ইউনিট বৃদ্ধি অনুসরণ করে, প্রাথমিকভাবে 1.0 ইঞ্চি (10 সিরিজ) এবং 1.5 ইঞ্চি (15 সিরিজ) মাত্রিক বেসলাইন ব্যবহার করে।
- 10 সিরিজ (ভগ্নাংশ): 0.255 ইঞ্চি স্লট প্রস্থ সহ 1.00 ইঞ্চি বাই 1.00 ইঞ্চি বৃদ্ধির উপর ভিত্তি করে। মাঝারি থেকে হালকা শিল্প ফ্রেমের জন্য উপযুক্ত।
- 15 সিরিজ (ভগ্নাংশ): 0.322 ইঞ্চি স্লট প্রস্থ সহ 1.50 ইঞ্চি বাই 1.50 ইঞ্চি বৃদ্ধির উপর ভিত্তি করে। উত্তর আমেরিকার মোটরগাড়ি এবং মহাকাশ সমাবেশ সুবিধা জুড়ে ভারী শিল্প ফ্রেমিংয়ে ব্যাপকভাবে ব্যবহৃত হয়।
2.3 ব্যাপক প্রোফাইল সিরিজ পরামিতি তুলনা টেবিল
| প্রোফাইল সিরিজ | গ্রিড বেসলাইন | স্ট্যান্ডার্ড স্লট প্রস্থ | টিপিক্যাল সেন্টার বোর ব্যাস | প্রস্তাবিত ফাস্টেনার থ্রেড | সাধারণ আবেদনের সুযোগ |
| 20 সিরিজ (2020) | 20 মিমি বাই 20 মিমি | 6.2 মিমি (স্লট 6) | 4.2 মিমি | M4 বা M5 | ঘের, হালকা 3D প্রিন্টার ফ্রেম, সেন্সর বন্ধনী |
| 30 সিরিজ (3030) | 30 মিমি বাই 30 মিমি | 8.2 মিমি (স্লট 8) | 6.8 মিমি | M6 বা M8 | ওয়ার্কস্টেশন, হালকা মেশিন গার্ড, ছোট পরিবাহক |
| 40 সিরিজ (4040 লাইট) | 40 মিমি বাই 40 মিমি | 8.2 মিমি (স্লট 8) | 6.8 মিমি | M6 বা M8 | কারখানা নিরাপত্তা বেড়া, প্রদর্শন rigs, হালকা যন্ত্রপাতি |
| 40 সিরিজ (4040 ভারী) | 40 মিমি বাই 40 মিমি | 8.2 মিমি (স্লট 8) | 6.8 মিমি | M8 | অটোমেশন গ্যান্ট্রি, ভারী CNC যন্ত্রপাতি ফ্রেম |
| 45 সিরিজ (4545) | 45 মিমি বাই 45 মিমি | 10.2 মিমি (স্লট 10) | 10.2 মিমি | M8, M10, বা M12 | ভারী মেশিন ঘাঁটি, ভারী গ্যান্ট্রি uprights |
| 10 সিরিজ (ভগ্নাংশ) | 1.00 in 1.00 in | 0.255 ইঞ্চি | 0.201 ইঞ্চি | 1/4 ইঞ্চি UNC | সাধারণ সমাবেশ ফিক্সচার, পরীক্ষাগার বেঞ্চ |
| 15 সিরিজ (ভগ্নাংশ) | 1.50 ইঞ্চি 1.50 ইঞ্চি | 0.322 ইঞ্চি | 0.257 ইঞ্চি | 5/16 ইঞ্চি UNC | স্বয়ংচালিত সমাবেশ কোষ, ভারী উপাদান racks |
3. ধাতুবিদ্যা, যান্ত্রিক শক্তি, এবং টেম্পার স্পেসিফিকেশন
টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশনগুলির কাঠামোগত অখণ্ডতা খাদটির রাসায়নিক গঠন এবং প্রয়োগকৃত কৃত্রিম বার্ধক্য প্রক্রিয়ার উপর নির্ভর করে। বেশিরভাগ টি-স্লট প্রোফাইল ম্যাগনেসিয়াম এবং সিলিকন ধারণকারী 6xxx সিরিজের অ্যালয় থেকে বের করা হয়।
3.1 অ্যালয় গ্রেড তুলনা: 6063 বনাম 6061 বনাম 6005A
- 6063 অ্যালয়: স্ট্যান্ডার্ড টি-স্লট প্রোফাইলের জন্য ডিফল্ট উপাদানের প্রতিনিধিত্ব করে। 6063 জটিল মাল্টি-ক্যাভিটি ডাইসের মাধ্যমে মসৃণ এক্সট্রুডেবিলিটি অফার করে, যা সুনির্দিষ্ট স্লট সহনশীলতা এবং অভিন্ন প্রাচীর বেধকে সক্ষম করে। এটি একটি উজ্জ্বল ফিনিস দেয় যা অ্যানোডাইজিংয়ে অসাধারণভাবে সাড়া দেয়।
- 6061 অ্যালয়: যোগ করা তামা (0.15 থেকে 0.40 শতাংশ) এবং ক্রোমিয়াম রয়েছে। এটি 6063 এর তুলনায় প্রায় 30 শতাংশ বেশি চূড়ান্ত প্রসার্য শক্তি এবং ফলন শক্তি প্রদান করে। 6061-T6 ভারী লোড বহনকারী টি-স্লট ফ্রেম, ভারী গ্যান্ট্রি বিম এবং গতিশীল যান্ত্রিক উপ-কাঠামোর জন্য নির্দিষ্ট করা হয়েছে।
- 6005A অ্যালয়: নিয়ন্ত্রিত ম্যাঙ্গানিজ এবং ক্রোমিয়াম সামগ্রী সমন্বিত একটি মধ্যবর্তী রচনা অফার করে। এটি ভাল এক্সট্রুশন আউটপুট গতি এবং পৃষ্ঠ ফিনিস বজায় রাখার সময় 6061-T6 এর কাছাকাছি যান্ত্রিক ফলন শক্তি সরবরাহ করে।
3.2 হিট ট্রিটমেন্ট টেম্পার্স (T5 বনাম T6)
- T5 টেম্পার: এক্সট্রুশনগুলি এক্সট্রুশন প্রেস ডাই ল্যান্ড থেকে প্রস্থান করার সাথে সাথে জোরপূর্বক বায়ু বা জলের কুয়াশার মাধ্যমে ঠান্ডা করা হয় এবং পরবর্তীকালে একটি বৃষ্টিপাতের তাপ-চিকিত্সা ওভেনে কৃত্রিমভাবে বয়সী হয়। T5 দীর্ঘ প্রোফাইল দৈর্ঘ্যের উপর অবশিষ্ট অভ্যন্তরীণ চাপ এবং তাপীয় ওয়ারপেজ কমিয়ে দেয়।
- T6 টেম্পার: এক্সট্রুশনগুলি কৃত্রিম বার্ধক্যের আগে সরাসরি প্রেসে বা অফ-লাইন দ্রবণ তাপ চিকিত্সার মাধ্যমে দ্রুত তরল জল নিভিয়ে দেয়। T6 বর্ধিত শক্তকরণ, পৃষ্ঠের কঠোরতা এবং চূড়ান্ত ফলন শক্তিকে সর্বোচ্চ করে তোলে।
4. হার্ডওয়্যার সংযোগ মেকানিক্স এবং ফাস্টেনার সিস্টেম
একটি টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশন ফ্রেমের মডুলার অভিযোজনযোগ্যতা এর সংযোগকারী হার্ডওয়্যারের উপর নির্ভর করে। যান্ত্রিক জয়েন্টগুলিকে অবশ্যই স্থির প্রসার্য শক্তি, যৌথ শিয়ার ফোর্স এবং প্রয়োগকৃত লোডের কারণে ঘূর্ণনগত নমন মোমেন্ট সহ্য করতে হবে।
4.1 টি-নাট হার্ডওয়্যার ইঞ্জিনিয়ারিং
টি-বাদাম হল টি-স্লট চ্যানেলে ঢোকানো প্রাথমিক থ্রেডেড অ্যাঙ্কর।
- স্ট্যান্ডার্ড স্লাইড-ইন টি-নাটস (প্রি-অ্যাসেম্বলি): ফ্রেম বন্ধ হওয়ার আগে প্রোফাইলের খোলা প্রান্ত থেকে ঢোকানো হয়। তারা অভ্যন্তরীণ স্লট ঠোঁট জুড়ে একটি বিস্তৃত যোগাযোগ পৃষ্ঠ এলাকা বৈশিষ্ট্য, উচ্চ পুল-আউট বল ক্ষমতা প্রস্তাব.
- রোল-ইন বা ড্রপ-ইন টি-নাটস (পোস্ট-অ্যাসেম্বলি): একটি স্প্রিং-লোডেড বল বিয়ারিং বা নমনীয় পাতার ক্লিপ বৈশিষ্ট্যযুক্ত। এগুলিকে যেকোন স্থানে সরাসরি স্লটের মুখে ঢোকানো যেতে পারে, সংলগ্ন প্রোফাইলগুলিকে বিচ্ছিন্ন করার প্রয়োজন ছাড়াই সম্পূর্ণরূপে আবদ্ধ ফ্রেমে সংযোজন বা পরিবর্তনের অনুমতি দেয়৷
- রম্বস বা হাতুড়ি-হেড টি-বাদাম: তির্যক টেপারড কোণ দিয়ে ডিজাইন করা হয়েছে যা বাদামটিকে উল্লম্বভাবে স্লটে প্রবেশ করতে দেয় এবং বোল্ট থ্রেডটি শক্ত হয়ে যাওয়ার সাথে সাথে ঘড়ির কাঁটার দিকে 90 ডিগ্রি ঘোরাতে দেয়, স্লট কাঁধকে স্বয়ংক্রিয়ভাবে সংযুক্ত করে।
4.2 যৌথ সমাবেশের পদ্ধতি এবং কর্মক্ষমতা
- ডাইরেক্ট বোল্ট জয়েন্ট (এন্ড-ট্যাপড কানেকশন): লম্ব প্রোফাইলের কেন্দ্রের বোরটি ট্যাপ করা হয়, এবং মিলনের প্রোফাইলের পাশের মুখ দিয়ে একটি অ্যাক্সেস হোল ড্রিল করা হয়। একটি উচ্চ-টেনসিল সকেট হেড ক্যাপ স্ক্রু অ্যাক্সেস হোলের মধ্য দিয়ে যায় এবং সরাসরি প্রোফাইল কোরে থ্রেড দেয়। এটি বহিরাগত বন্ধনী ছাড়া একটি পরিষ্কার, লুকানো সংযোগ প্রদান করে।
- কর্নার ব্র্যাকেট সংযোগ: কাস্ট অ্যালুমিনিয়াম বা এক্সট্রুডেড 90-ডিগ্রি কর্নার গাসেটগুলি টি-বাদাম এবং বোতামের হেড স্ক্রু ব্যবহার করে বাহ্যিকভাবে মাউন্ট করে। বাহ্যিক গাসেট প্লেটগুলি লুকানো অভ্যন্তরীণ ফাস্টেনারগুলির তুলনায় নমনের মুহুর্তগুলিতে উচ্চ প্রতিরোধ ক্ষমতা প্রদান করে।
- স্বয়ংক্রিয় নোঙ্গর সংযোগকারী: একটি নলাকার ইস্পাত নোঙ্গর একটি অভ্যন্তরীণ শঙ্কু প্রক্রিয়ার মাধ্যমে স্লট চ্যানেলের ভিতরে প্রসারিত হয় কারণ লকিং স্ক্রু শক্ত করা হয়। এটি উচ্চ ক্ল্যাম্পিং বল প্রদান করে এবং প্যানেল সন্নিবেশ বা এক্রাইলিক গার্ডিং শীট মাউন্ট করার জন্য বাইরের স্লটের মুখগুলিকে খোলা রাখে।
5. কাঠামোগত বিচ্যুতি এবং লোড-ভারবহন বৈশিষ্ট্য
টি-স্লট এক্সট্রুশন ব্যবহার করে স্ট্রাকচারাল মেশিনারি ফ্রেম, গ্যান্ট্রি বিম বা অ্যাসেম্বলি প্ল্যাটফর্ম ডিজাইন করার সময়, প্রকৌশলীরা সঠিক ফ্রেমের দৃঢ়তা নিশ্চিত করতে স্ট্যাটিক লোড অবস্থার অধীনে স্ট্রাকচারাল ডিফ্লেকশনের মূল্যায়ন করেন।
5.1 জড়তা এবং বিভাগ আচরণের মুহূর্ত
একটি টি-স্লট প্রোফাইলের ডিফ্লেকশন রেজিস্ট্যান্স তার ক্রস-বিভাগীয় জ্যামিতি দ্বারা নির্দেশিত হয়, বিশেষত এর জড়তার ক্ষেত্রফল চতুর্থ শক্তি থেকে সেন্টিমিটারে পরিমাপ করা হয়।
একটি সমর্থিত বীম স্প্যানে কেন্দ্রীভূত বিন্দু লোডের অধীনে, অসমর্থিত স্প্যান দৈর্ঘ্যের ঘনক্ষেত্রের সাথে প্রতিবিম্ব আনুপাতিকভাবে বৃদ্ধি পায়, যখন উপাদানের ইলাস্টিক মডুলাস (অ্যালুমিনিয়ামের জন্য 68.9 গিগাপাস্কাল) এবং জড়তার ক্রস-বিভাগীয় ক্ষেত্র মোমেন্টের বিপরীতভাবে সমানুপাতিক হয়। ডিজাইনাররা একই মাত্রার উচ্চ-শক্তির সংকর ধাতুগুলিতে পরিবর্তন না করে বিভাগের গভীরতা বাড়িয়ে বা ভারী-প্রাচীরের প্রোফাইলগুলি বেছে নিয়ে বিচ্যুতি কমাতে পারেন।
5.2 তুলনামূলক জড়তা মান সারণী
| প্রোফাইল ক্রস-সেকশন | বাহ্যিক আকার | ওয়াল স্ট্রাকচার টাইপ | প্রাথমিক অক্ষ জড়তা (cm4) | সেকেন্ডারি অক্ষ জড়তা (cm4) | লোড প্রতিরোধের কর্মক্ষমতা |
| 2020 স্ট্যান্ডার্ড | 20 মিমি বাই 20 মিমি | একক ফাঁপা কোর | 0.72 | 0.72 | হালকা ঘের লোড |
| 3030 স্ট্যান্ডার্ড | 30 মিমি বাই 30 মিমি | একক ফাঁপা কোর | 2.85 | 2.85 | মাঝারি ওয়ার্কস্টেশন লোড |
| 4040 হালকা | 40 মিমি বাই 40 মিমি | কোয়াড হোলো কোর | 9.10 | 9.10 | স্ট্যান্ডার্ড নিরাপত্তা বেড়া ফ্রেমিং |
| 4040 ভারী | 40 মিমি বাই 40 মিমি | ভারী ওয়েব কোর | 14.20 | 14.20 | উচ্চ দৃঢ়তা মেশিন ফ্রেম |
| 4080 ভারী | 40 মিমি বাই 80 মিমি | ডুয়াল ওয়েব আয়তক্ষেত্র | 112.50 | 16.80 | উচ্চ মরীচি নমন প্রতিরোধের |
| 4545 ভারী | 45 মিমি বাই 45 মিমি | রিইনফোর্সড ওয়েব কোর | 21.80 | 21.80 | ভারী দায়িত্ব সমর্থন স্তম্ভ |
| 8080 ভারী | 80 মিমি বাই 80 মিমি | মাল্টি-সেল স্ট্রাকচারাল | 215.40 | 215.40 | ভারী কাঠামোগত মেশিন ঘাঁটি |
6. সারফেস ফিনিশিং এবং এনভায়রনমেন্টাল প্রোটেকশন
শিল্প অ্যাপ্লিকেশন টি-স্লট ফ্রেমিংকে বায়ুবাহিত আর্দ্রতা, তরল কুল্যান্ট কাটা, ঘষিয়া তুলিয়া ফেলিতে সক্ষম ধূলিকণা এবং ক্লিনরুম কণার প্রয়োজনীয়তা সহ বিভিন্ন পরিবেশগত অবস্থার জন্য উন্মুক্ত করে।
6.1 অ্যানোডাইজিং (সালফিউরিক অ্যাসিড প্রক্রিয়া)
- ক্লিয়ার অ্যানোডাইজ (স্ট্যান্ডার্ড সিলভার): প্রোফাইলটি একটি সালফিউরিক অ্যাসিড বাথের মধ্যে ইলেক্ট্রোকেমিক্যাল নিয়ন্ত্রিত অক্সিডেশনের মধ্য দিয়ে যায়, একটি ঘন, সমন্বিত অ্যালুমিনিয়াম অক্সাইড স্তর তৈরি করে যা 10 থেকে 15 মাইক্রন পুরু পরিমাপ করে। এই স্তরটি স্ক্র্যাচিং প্রতিরোধ করে, বায়ুমণ্ডলীয় জারণ ক্ষয় প্রতিরোধ করে এবং বৈদ্যুতিক অন্তরক হিসাবে কাজ করে।
- কালো অ্যানোডাইজ: একটি অজৈব রঞ্জক হাইড্রোথার্মাল সিলিংয়ের আগে ছিদ্রযুক্ত আনসিলড অ্যানোডাইজ ফিল্মকে পরিপূর্ণ করে, অপটিক্যাল টেস্টিং স্ট্রাকচার, ডার্করুম এবং রোবোটিক্স এনক্লোসারে জনপ্রিয় একটি অভিন্ন ম্যাট কালো নান্দনিক তৈরি করে।
6.2 পাউডার আবরণ
থার্মোসেটিং পলিমার পাউডার (সাধারণত পলিয়েস্টার বা ইপোক্সি-পলিয়েস্টার হাইব্রিড) ইলেক্ট্রোস্ট্যাটিক্যালি প্রয়োগ করা হয় এবং 180 থেকে 200 ডিগ্রি সেলসিয়াসে একটি চুলায় নিরাময় করা হয়। পাউডার আবরণ একটি ঘন প্রতিরক্ষামূলক স্তর (60 থেকে 100 মাইক্রন) তৈরি করে যা কঠোর শিল্প পরিবেশে যান্ত্রিক সরঞ্জাম সংঘর্ষের বিরুদ্ধে উচ্চ প্রভাব প্রতিরোধের প্রস্তাব দেয়।
7. উত্পাদন সহনশীলতা, কাটিং, এবং সেকেন্ডারি ফ্যাব্রিকেশন
সুনির্দিষ্ট স্কোয়ারনেস এবং জয়েন্ট ফিট-আপ অর্জনের জন্য এক্সট্রুশন, কাটিং এবং ড্রিলিং অপারেশনের সময় মাত্রাগত সহনশীলতা নিয়ন্ত্রণ করা প্রয়োজন।
7.1 যথার্থ সহনশীলতার মান
মডুলার ফ্রেম বিল্ডিংয়ের উদ্দেশ্যে টি-স্লট এক্সট্রুশনগুলি ইউরোপীয় এবং আন্তর্জাতিক মানের অধীনে নির্দিষ্ট করা কঠোর নির্ভুলতা সহনশীলতা ক্লাসগুলি অনুসরণ করে:
- সরলতা সহনশীলতা: সর্বাধিক অনুমোদিত নম সাধারণত প্রোফাইল দৈর্ঘ্যের প্রতি মিটার প্রতি 0.5 মিলিমিটারের নিচে হয়।
- টুইস্ট সহনশীলতা: সর্বাধিক অনুমোদিত কৌণিক মোচড় দৈর্ঘ্যের প্রতি মিটার 1.0 ডিগ্রির নিচে।
- স্লট প্রস্থ সহনশীলতা: যান্ত্রিক স্লপ ছাড়াই স্ট্যান্ডার্ড ড্রপ-ইন টি-বাদামগুলির জন্য মসৃণ স্লাইড-ইন ফিট নিশ্চিত করতে শক্ত সীমার মধ্যে (0.15 মিমি থেকে -0.00 মিমি) রাখা হয়।
7.2 সেকেন্ডারি ফেব্রিকেশন প্র্যাকটিস
- যথার্থ মিটার কাটিং: উচ্চ-গতির কার্বাইড-টিপড বৃত্তাকার করাত ব্লেড যা মাইক্রো-মিস্ট কুল্যান্ট তৈলাক্তকরণের সাথে সজ্জিত 90-ডিগ্রী এবং 45-ডিগ্রী কোণে কাটা কঠোর দৈর্ঘ্য সহনশীলতার মধ্যে কার্যকর করার জন্য প্রয়োজন।
- সেন্টার কোর ট্যাপিং: একটি টি-স্লট প্রোফাইলের ফাঁপা কেন্দ্রের বোরটি একটি সঠিক নামমাত্র ব্যাস (উদাহরণস্বরূপ, 40 টি সিরিজের জন্য 6.8 মিলিমিটার) থেকে বের করা হয়। এটি স্পাইরাল-বাঁশি মেশিন ট্যাপ ব্যবহার করে সরাসরি থ্রেড ট্যাপিং (M8 থ্রেড) অনুমতি দেয় পূর্বে ড্রিলিং পদক্ষেপের প্রয়োজন ছাড়াই।
- অ্যাক্সেস হোল ড্রিলিং: পার্শ্বমুখে ড্রিল করা কাউন্টারবোর্ড ক্লিয়ারেন্স হোল ধাপে চালিত অ্যাঙ্কর ফাস্টেনার বা এন্ড-ট্যাপড রেঞ্চ টুল অ্যাক্সেসের ব্যবস্থা করে।
8. শিল্প অ্যাপ্লিকেশন দ্বারা নির্বাচন ম্যাট্রিক্স
নীচের ম্যাট্রিক্স ইঞ্জিনিয়ারদের টি-স্লট সিরিজের বৈশিষ্ট্যগুলিকে নির্দিষ্ট কার্যকরী সরঞ্জাম সেটআপের সাথে মেলাতে সহায়তা করে:
| শিল্প খাত | সাধারণ অ্যাপ্লিকেশন কেস | প্রাথমিক প্রস্তাবিত সিরিজ | পছন্দের খাদ এবং টেম্পার | অপরিহার্য আনুষঙ্গিক হার্ডওয়্যার |
| ইন্ডাস্ট্রিয়াল অটোমেশন | নিরাপত্তা বেড়া, রোবোটিক সেল পরিধি | 4040 হালকা or 3030 | 6063-T5 | হলুদ স্লট কভার স্ট্রিপ, মেঝে মাউন্ট বন্ধনী |
| ভারী যন্ত্রপাতি | সিএনসি মেশিন বেস, গ্যান্ট্রি সমর্থন করে | 4590 বা 8080 ভারী | 6061-T6 বা 6005A-T6 | উচ্চ-টেনসিল ইস্পাত কর্নার গাসেট, M12 লেভেলার ফুট |
| ইলেকট্রনিক্স এবং মেডিকেল | ক্লিনরুম ওয়ার্কস্টেশন, পরিবাহক ট্র্যাক | 3030 বা 4040 ক্লিয়ার অ্যানোডাইজড | 6063-T6 | ধুলো জমা রোধ করতে মসৃণ স্লট-কভার প্রোফাইল |
| সংযোজন উত্পাদন | 3D প্রিন্টার ঘের ফ্রেম, ডেস্কটপ CNC | 2020 বা 2040 কালো অ্যানোডাইজড | 6063-T5 | ড্রপ-ইন রোল বাদাম, অভ্যন্তরীণ 90-ডিগ্রী এল-বন্ধনী |
| মোটরগাড়ি সমাবেশ | কর্মী সমাবেশ লাইন বেঞ্চ, উপাদান কার্ট | 15 সিরিজ বা 4545 | 6063-T6 | ভারী-শুল্ক লকযোগ্য সুইভেল casters, প্যানেল grabbers |
9. প্রায়শই জিজ্ঞাসিত প্রশ্ন (FAQ)
প্রায়শই জিজ্ঞাসিত প্রশ্ন 1: ওয়েল্ডেড স্টিল ফ্রেমিংয়ের তুলনায় টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশনের প্রধান কাঠামোগত সুবিধা কী?
টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশন ফ্রেমগুলি ম্যানুয়াল ওয়েল্ডিং, তাপ-চিকিত্সা স্ট্রেস রিলিফ, গ্রাইন্ডিং এবং পৃষ্ঠের পেইন্টিংয়ের প্রয়োজনীয়তা দূর করে। এগুলিকে বেসিক হ্যান্ড টুলস ব্যবহার করে একত্রিত করা যেতে পারে, যা সাইটের সারিবদ্ধকরণ সামঞ্জস্য এবং দ্রুত নকশা পরিবর্তনের অনুমতি দেয়। উপরন্তু, উচ্চ শক্তি-থেকে-ওজন অনুপাত এবং গৌণ অ্যান্টি-রাস্ট পেইন্টিং ছাড়াই প্রাকৃতিক ক্ষয় প্রতিরোধ করার সময় অ্যালুমিনিয়াম ইস্পাতের ওজনের প্রায় এক-তৃতীয়াংশ।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 2: মেট্রিক এবং ভগ্নাংশ টি-স্লট এক্সট্রুশন এবং হার্ডওয়্যার আন্তঃ সামঞ্জস্যপূর্ণ?
না, মেট্রিক এবং ভগ্নাংশ টি-স্লট প্রোফাইলগুলি সাধারণত সরাসরি সামঞ্জস্যপূর্ণ নয়। একটি মেট্রিক 20 সিরিজ বা 40 সিরিজ প্রোফাইল মিলিমিটার স্লট মাত্রা (যেমন 6 মিমি বা 8 মিমি স্লট প্রস্থ) এবং মেট্রিক ফাস্টেনার থ্রেড ব্যবহার করে। একটি ভগ্নাংশ 10 বা 15 সিরিজের প্রোফাইল ইঞ্চি-ভিত্তিক স্লট মাত্রা এবং UNC ফাস্টেনার থ্রেড ব্যবহার করে। ভগ্নাংশ টি-বাদামের সাথে মেট্রিক প্রোফাইল মিশ্রিত করার ফলে বাঁধাই বা অপর্যাপ্ত ক্ল্যাম্পিং বল হতে পারে।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 3: আমি কীভাবে একটি টি-স্লট প্রোফাইল ফ্রেমের জন্য 6063-T5 এবং 6061-T6 এর মধ্যে নির্বাচন করব?
6063-T5 সাধারণ ইন্ডাস্ট্রিয়াল ফ্রেমিং, মেশিন গার্ডিং, এবং ওয়ার্কস্টেশনের জন্য আদর্শ পছন্দ যার সারফেস ফিনিস কোয়ালিটি, এক্সট্রুডেবিলিটি এবং অ্যানোডাইজিং সহজ। যাইহোক, যদি আপনার ফ্রেম উচ্চ গতিশীল লোড, গুরুতর প্রভাব কম্পন, বা ভারী কাঠামোগত ওভারহ্যাং (যেমন ডায়নামিক রোবোটিক গ্যান্ট্রি বা ভারী CNC চ্যাসিস) এর শিকার হয়, তাহলে তাদের উচ্চ ফলন শক্তি এবং পরিধান প্রতিরোধের জন্য 6061-T6 বা 6005A-T6 প্রোফাইল নির্বাচন করুন।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 4: ক্লিনরুম পরিবেশে খোলা টি-স্লট চ্যানেলের ভিতরে ধুলো জমে কীভাবে প্রতিরোধ করা যায়?
ফ্লাশ পিভিসি বা অ্যালুমিনিয়াম স্লট কভার স্ট্রিপ ইনস্টল করে খোলা স্লট চ্যানেলে ধুলো জমা প্রতিরোধ করা যেতে পারে। এই নমনীয় প্রোফাইলগুলি অব্যবহৃত স্লট খোলার মধ্যে সরাসরি চাপ দেয়, একটি মসৃণ বাহ্যিক পৃষ্ঠ তৈরি করে যা ক্লিনরুম, খাদ্য প্রক্রিয়াকরণ বা চিকিৎসা পরিবেশে মুছে ফেলা যায়।
প্রায়শই জিজ্ঞাসিত প্রশ্ন 5: একটি হালকা প্রোফাইল এবং একই বাইরের মাত্রার একটি ভারী প্রোফাইলের মধ্যে পার্থক্য কী?
পার্থক্যটি প্রোফাইল প্রাচীর বেধ, অভ্যন্তরীণ ওয়েবিং কাঠামো এবং প্রতি রৈখিক মিটারে মোট অ্যালুমিনিয়াম ভরের মধ্যে রয়েছে। উদাহরণ স্বরূপ, একটি 4040 লাইট প্রোফাইলে পাতলা বাইরের দেয়াল এবং বৃহত্তর ফাঁপা গহ্বরের বৈশিষ্ট্য রয়েছে, যা অ-কাঠামোগত ঘের অ্যাপ্লিকেশনের জন্য প্রোফাইলের ওজন এবং খরচ কমায়। একটি 4040 হেভি প্রোফাইল মোটা দেয়াল এবং কঠিন কেন্দ্রীয় তির্যক ক্রস-ব্রেসিংকে অন্তর্ভুক্ত করে, যা উচ্চতর জড়তা, জয়েন্ট থ্রেড এনগেজমেন্ট গভীরতা এবং লোড বহন ক্ষমতা প্রদান করে।
10. শিল্পের রেফারেন্স এবং স্ট্যান্ডার্ড
- EN 12020-2: অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম অ্যালয়েস - অ্যালয়গুলিতে এক্সট্রুডেড প্রিসিশন প্রোফাইল EN AW-6060 এবং EN AW-6063 - পার্ট 2: মাত্রা এবং ফর্মের উপর সহনশীলতা৷ ইউরোপীয় কমিটি ফর স্ট্যান্ডার্ডাইজেশন (CEN), ব্রাসেলস।
- ISO 2768-1: সাধারণ সহনশীলতা - অংশ 1: ব্যক্তিগত সহনশীলতার ইঙ্গিত ছাড়াই লিনিয়ার এবং কৌণিক মাত্রার জন্য সহনশীলতা। ইন্টারন্যাশনাল অর্গানাইজেশন ফর স্ট্যান্ডার্ডাইজেশন, জেনেভা।
- ASTM B221: অ্যালুমিনিয়াম এবং অ্যালুমিনিয়াম-অ্যালয় এক্সট্রুড বার, রড, তার, প্রোফাইল এবং টিউবের জন্য স্ট্যান্ডার্ড স্পেসিফিকেশন। এএসটিএম ইন্টারন্যাশনাল, ওয়েস্ট কনশোহোকেন, পিএ।
- অ্যালুমিনিয়াম অ্যাসোসিয়েশন: অ্যালুমিনিয়াম ডিজাইন ম্যানুয়াল: অ্যালুমিনিয়াম কাঠামোর জন্য বিশেষ উল্লেখ এবং নির্দেশিকা। ওয়াশিংটন, ডি.সি.
- DIN 17615: অ্যালুমিনিয়াম এক্সট্রুডেড প্রিসিশন প্রোফাইল - প্রযুক্তিগত ডেলিভারি শর্তাবলী। Deutsches Institut fur Normung, Berlin.