যখন একজন মেশিন নির্মাতা অ্যালুমিনিয়ামের গলনাঙ্ক সম্পর্কে জিজ্ঞাসা করেন, তারা সাধারণত কিছু গলানোর পরিকল্পনা করেন না। তারা একটি ওয়েল্ডমেন্ট অঙ্কন পরীক্ষা করছে, একটি ডাই-কাস্ট হাউজিং নির্দিষ্ট করছে, বা নিশ্চিত করছে যে একটি এক্সট্রুড প্রোফাইল ফ্রেম তাপ উত্সের কাছে বসতে পারে। উত্তরটি সহজ: বিশুদ্ধ অ্যালুমিনিয়াম গলে যায় 660.32°C , অথবা 933.47 K / 1220.58°F সেই মানের বাইরে সবকিছুই নির্ভর করে খাদ গ্রেড, গরম করার অবস্থা এবং ব্যবহৃত প্রক্রিয়ার উপর।
এই সংখ্যাটি একটি তুচ্ছ উত্তরের চেয়েও বেশি: এটি সিদ্ধান্ত নেয় যে একটি অংশ ঢালাই, বহিষ্কৃত, ঢালাই বা মেশিন করা উচিত এবং এটি ব্যাখ্যা করে যে কেন অ্যালুমিনিয়াম দোকানে স্টিলের থেকে আলাদাভাবে আচরণ করে। নীচের বিভাগগুলি রেফারেন্স মান কভার করে, কীভাবে খাদগুলি এটিকে গলানোর পরিসরে প্রশস্ত করে এবং কীভাবে সেই তথ্যটি বাস্তব উত্পাদনে প্রয়োগ করতে হয়।
এক নজরে অ্যালুমিনিয়ামের গলনাঙ্ক
সাধারণ কাঠামোগত ধাতুগুলির মধ্যে অ্যালুমিনিয়ামের সর্বনিম্ন গলনাঙ্ক রয়েছে। খাঁটি অ্যালুমিনিয়ামের জন্য গৃহীত রেফারেন্স মান হল:
- 660.32°C (ডিগ্রী সেলসিয়াস)
- 933.47 কে (কেলভিন)
- 1220.58°F (ডিগ্রী ফারেনহাইট)
এই মানটি প্রায় 99.996% এর বিশুদ্ধতা সহ অ্যালুমিনিয়ামে পরিমাপ করা হয়। থার্মোডাইনামিক অর্থে এটি একটি সত্যিকারের গলনাঙ্ক: 660.32 ডিগ্রি সেলসিয়াসে কঠিন এবং তরল পর্যায়গুলি ভারসাম্য বজায় রাখে এবং অতিরিক্ত তাপ তাপমাত্রা পরিবর্তন না করেই কঠিন অ্যালুমিনিয়ামকে তরলে রূপান্তরিত করে। বাণিজ্যিক-বিশুদ্ধতা গ্রেড, ঢালাই সংকর ধাতু, এবং পেটা সংকর ধাতু ভিন্নভাবে আচরণ করে কারণ অমেধ্য এবং ইচ্ছাকৃত সংযোজন একটি তাপমাত্রা পরিসরে স্থানান্তরকে ছড়িয়ে দেয়।
ঢালাই, ঢালাই এবং এক্সট্রুশনে কেন গলনাঙ্ক গুরুত্বপূর্ণ
প্রায় প্রতিটি অ্যালুমিনিয়াম উত্পাদন প্রক্রিয়া গলনাঙ্কের সাথে সম্পর্কিত। ঢালাই এর উপরে কাজ করে, এর নীচে এক্সট্রুশন কাজ করে এবং ঢালাই স্থানীয়ভাবে এটিকে অতিক্রম করে। আপনার প্রক্রিয়া কোথায় বসে তা জানা সবচেয়ে সাধারণ মানের ব্যর্থতা প্রতিরোধ করে।
ঢালাই: তরল পর্যায়ে কাজ
কাস্টিং হল একমাত্র মূলধারার প্রক্রিয়া যা সম্পূর্ণরূপে গলনাঙ্ক অতিক্রম করে। ডাই-কাস্টিং অ্যালয়গুলি মোটামুটিভাবে 680°C এবং 740°C এর মধ্যে রাখা হয় তাই ধাতুতে হিমায়িত হওয়ার আগে পাতলা ছাঁচের অংশগুলি পূরণ করার জন্য যথেষ্ট সুপারহিট থাকে৷ লিকুইডাস ফাউন্ড্রিকে বলে যে কতটা সুপারহিট পাওয়া যায়; ঢালাই বের করার জন্য যথেষ্ট স্থিতিশীল হলে সলিডাস তাদের বলে। মাধ্যাকর্ষণ এবং বালি ঢালাই সামান্য ভিন্ন তাপমাত্রায় একই যুক্তি অনুসরণ করে।
ঢালাই: ব্যবহারিক পরিণতি সহ স্থানীয় গলে যাওয়া
ঢালাই গলনাঙ্কের উপরে একটি ছোট অঞ্চলকে উত্তপ্ত করে, কিন্তু অ্যালুমিনিয়াম একা তাপমাত্রার পরামর্শের চেয়ে এটিকে কঠিন করে তোলে। প্রতিটি অ্যালুমিনিয়াম পৃষ্ঠ একটি পাতলা অক্সাইড স্তর বহন করে যা মোটামুটি 2072 ডিগ্রি সেলসিয়াসে গলে যায়, তাই অক্সাইডের ত্বক শক্ত থাকে যখন নীচের মূল ধাতুটি ইতিমধ্যে গলিত হয়। এই কারণেই টিআইজি এবং এমআইজি ঢালাই বিকল্প কারেন্ট এবং অক্সাইড-ক্লিনিং অ্যাকশনের উপর নির্ভর করে এবং কেন দুর্বল প্রস্তুতি অক্সাইড অন্তর্ভুক্তি এবং ছিদ্রের দিকে পরিচালিত করে। অ্যালুমিনিয়াম গলে যাওয়ার আগে কোনও চাক্ষুষ সতর্কতাও দেয় না: এটি ইস্পাতের মতো লাল জ্বলে না, তাই একটি অতিরিক্ত উত্তপ্ত ওয়েল্ড পুল কোনও সুস্পষ্ট সংকেত ছাড়াই ভেঙে পড়তে পারে।
এক্সট্রুশন: গলনাঙ্কের নীচে গরম গঠন
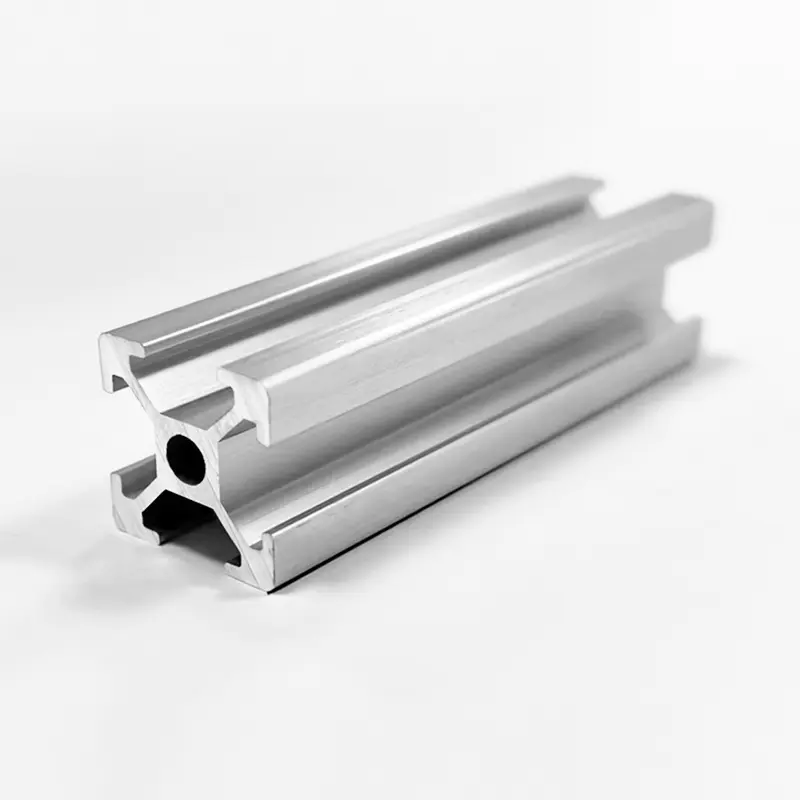
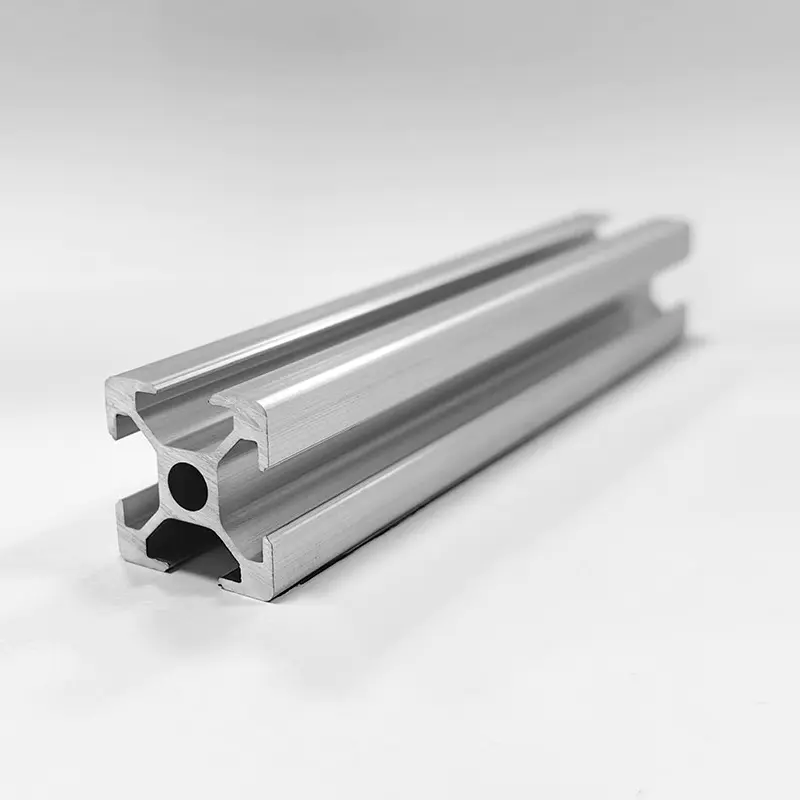
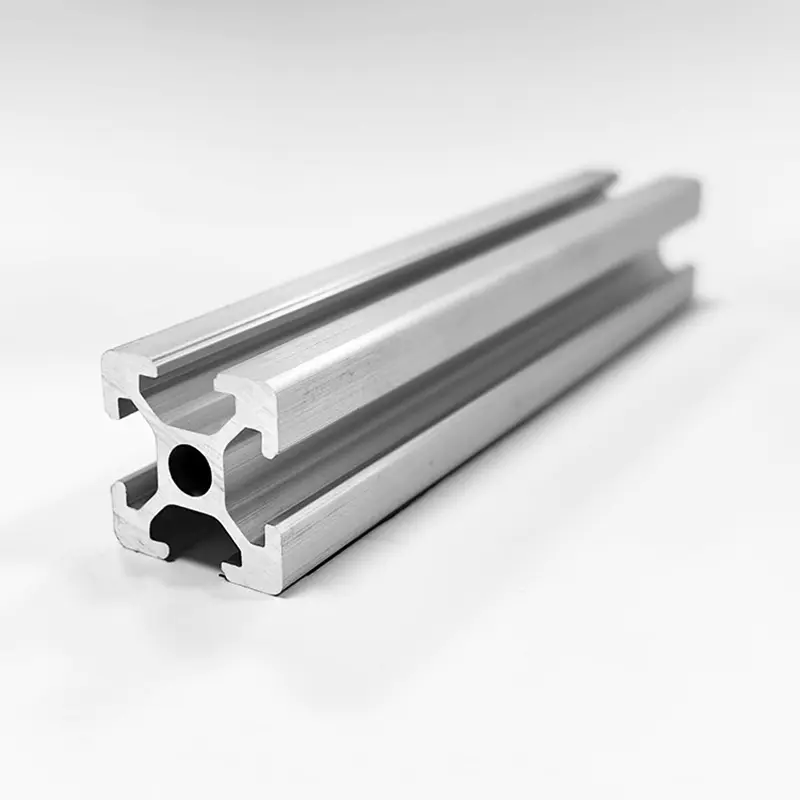
এক্সট্রুশন ইচ্ছাকৃতভাবে ধাতুকে শক্ত অবস্থায় রাখে। 6xxx অ্যালয়গুলির বিলেটগুলিকে মোটামুটিভাবে 450-500°C তাপমাত্রায় প্রিহিটেড করা হয়, সলিডাসের অনেক নীচে, তাই উপাদানটি নরম এবং প্লাস্টিক হয়ে যায় কিন্তু কখনও আংশিকভাবে গলিত হয় না। এটিই জটিল ক্রস-সেকশনগুলিকে শক্ত সহনশীলতা ধরে রেখে ডাইয়ের মধ্য দিয়ে ধাক্কা দেওয়ার অনুমতি দেয়। এর প্রস্তুতকারক হিসাবে শিল্প অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল , আমরা বিলেট তাপমাত্রাকে প্রেসে সবচেয়ে নিয়ন্ত্রিত পরামিতিগুলির মধ্যে একটি হিসাবে বিবেচনা করি: খুব ঠান্ডা এবং প্রোফাইল টিয়ার, খুব গরম এবং পৃষ্ঠের গুণমান হ্রাস পায় এবং সলিডাসে অংশটি ফাটতে শুরু করে। স্ট্যান্ডার্ড ফ্রেমিং বিভাগের জন্য যেমন আমাদের 2020 সিরিজের টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল , স্থিতিশীল প্রিহিট প্রথম মিটার থেকে শেষ পর্যন্ত ক্রস-সেকশনটিকে সঠিক রাখে।
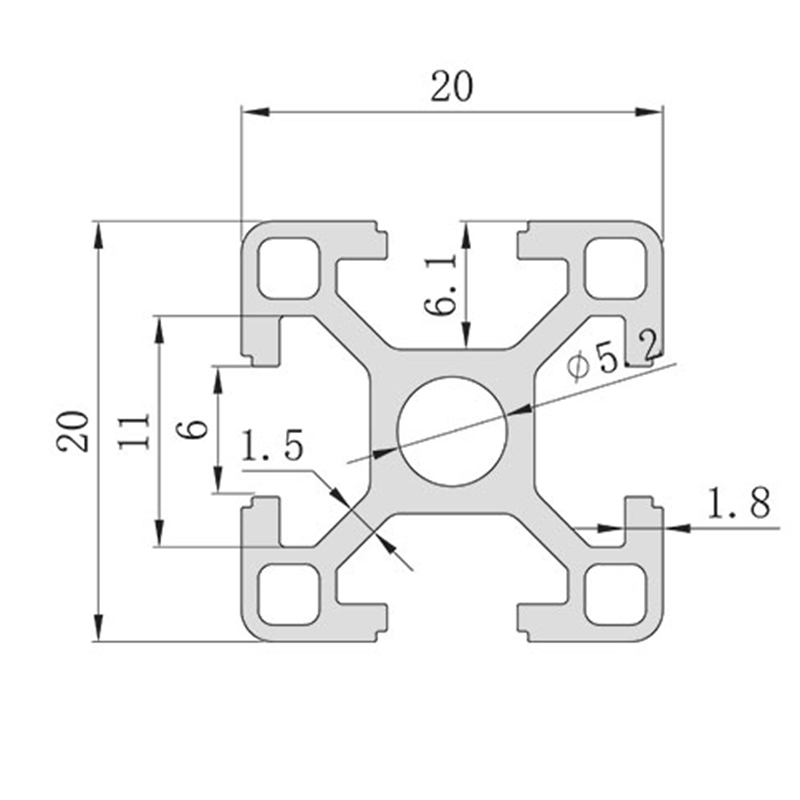 OEM 2020 সিরিজের অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল সহ 6mm টি-স্লট ডিজাইন সরবরাহকারী, Com সাংহাই হুইশুও অ্যালুমিনিয়াম ইন্ডাস্ট্রি টেকনোলজি কোং, লিমিটেড হল চীনের পাইকারি 2020 সিরিজের অ্যালুমিনিয়াম এক্সট্রুশন প্রোফাইল যার 6 মিমি টি-স্লট ডিজাইন রয়েছে ... পণ্য দেখুন →
সলিডাস এবং লিকুইডাস: মিশ্র গলনাঙ্ককে কীভাবে প্রশস্ত করে
বিশুদ্ধ অ্যালুমিনিয়াম একক তীক্ষ্ণ তাপমাত্রায় গলে যায়। সংকর উপাদান যুক্ত হওয়ার সাথে সাথে রূপান্তরটি একটি পরিসরে ছড়িয়ে পড়ে। দ কঠিন সর্বোচ্চ তাপমাত্রা যেখানে খাদ এখনও সম্পূর্ণ কঠিন; দ তরল সর্বনিম্ন তাপমাত্রা যেখানে এটি সম্পূর্ণ তরল। দুটির মধ্যে, কঠিন এবং তরল পর্যায়গুলি সহাবস্থান করে, যা ঢালাইয়ের ক্ষেত্রে স্বাভাবিক কিন্তু তাপ চিকিত্সা এবং ঢালাইয়ের ক্ষেত্রে বিপজ্জনক।
সারণি 1. সাধারণ অ্যালুমিনিয়াম অ্যালয়গুলির জন্য সাধারণ গলনের রেঞ্জ। সঠিক রচনা এবং মেজাজের সাথে মানগুলি সামান্য পরিবর্তিত হয়; সর্বদা মিল শংসাপত্রের বিরুদ্ধে নিশ্চিত করুন। | খাদ | মেজাজ | সলিডাস (°সে) | লিকুইডাস (°সে) | সাধারণ প্রয়োগ |
| 6063 | T5/T6 | 615 | 655 | এক্সট্রুড প্রোফাইল, ফ্রেম, আর্কিটেকচারাল বিভাগ |
| 6061 | T6 | 582 | 652 | কাঠামোগত বিভাগ, ঝালাই সমাবেশ |
| 5052 | H32 | 607 | 649 | সামুদ্রিক প্যানেল, শীট কাজ |
| 7075 | T6 | 477 | 635 | উচ্চ শক্তি মহাকাশ উপাদান |
| A356 | T6 কাস্ট | 574 | 610 | কাস্ট চাকা, পাম্প হাউজিং |
স্প্রেড নোট করুন: 6061 ইতিমধ্যেই 582°C এর উপরে আংশিকভাবে গলিত, যদিও এটি 652°C পর্যন্ত সম্পূর্ণ তরল নয়। উত্তপ্ত ক্র্যাকিং এড়াতে এক্সট্রুশন ডাইস সলিডাসের নীচে থাকে। তাপ চিকিত্সায়, সলিডাস অতিক্রম করার ফলে প্রাথমিক গলে যায় যা স্থায়ীভাবে অংশের যান্ত্রিক বৈশিষ্ট্যগুলিকে ধ্বংস করে।
যে উপাদানগুলি অ্যালুমিনিয়ামের গলনাঙ্ককে প্রভাবিত করে
বেশ কিছু বাস্তব-বিশ্বের ভেরিয়েবল দোকানের মেঝেতে তাত্ত্বিক গলনাঙ্ক কীভাবে আচরণ করে তা পরিবর্তন করে।
মিশ্র উপাদান
সিলিকন এবং তামা অন্যান্য সাধারণ সংযোজনের চেয়ে গলনের পরিসীমা কম করে। অ্যালুমিনিয়াম-সিলিকন ইউটেক্টিক প্রায় 12.6% সিলিকন সহ প্রায় 577 ডিগ্রি সেলসিয়াসে বসে, এই কারণেই বেশিরভাগ ঢালাই অ্যালয়গুলি এমন তাপমাত্রায় কার্যকর থাকে যেখানে পেটা অ্যালয়গুলি এখনও শক্ত থাকে। ম্যাগনেসিয়াম এবং জিঙ্কও সলিডাসকে দমন করে, যেমনটি সারণি 1-এর 7075 সারি দেখায়। খাদ নির্বাচন তাই প্রক্রিয়া নির্বাচন থেকে অবিচ্ছেদ্য.
বিশুদ্ধতা স্তর
99.99% বিশুদ্ধতা সহ অ্যালুমিনিয়াম 660.32 ডিগ্রি সেন্টিগ্রেডের একটি ভগ্নাংশের মধ্যে গলে যায়। 99.5-99.8% এর বাণিজ্যিক-বিশুদ্ধতা গ্রেডে ট্রেস আয়রন এবং সিলিকন রয়েছে যা পরিবর্তনকে কয়েক ডিগ্রি প্রশস্ত করে। বেশিরভাগ কাঠামোগত কাজের জন্য পার্থক্যটি নগণ্য, কিন্তু ব্রেজিং এবং নির্ভুল কাস্টিংয়ের জন্য এটি ফিলার নির্বাচন এবং ভিজানোর সময় পরিবর্তন করে।
অক্সাইড স্তর
অ্যালুমিনিয়াম অক্সাইড প্রায় 2072 ডিগ্রি সেলসিয়াসে গলে যায়, এটির নীচে থাকা ধাতুর চেয়ে প্রায় তিনগুণ বেশি। ঢালাই এবং ব্রেজিংয়ের সময়, স্তরটি অবশ্যই ভেঙ্গে ফেলতে হবে বা অপসারণ করতে হবে, অন্যথায় গলিত ধাতু জয়েন্টটিকে ভিজাতে পারবে না। ঢালাইয়ের জন্য গলে যাওয়ার সময়, অক্সাইডের চামড়া উপরে ভাসতে থাকে এবং স্কিম করা যায়, তবে গলিত হলে এটি গ্যাস এবং অন্তর্ভুক্তিগুলিকে আটকে রাখে। অক্সাইড স্তর ধাতুর গলনাঙ্ক পরিবর্তন করে না, তবে এটি প্রধান কারণ অ্যালুমিনিয়াম ইস্পাতের চেয়ে ঢালাই করা কঠিন।
চাপ এবং গরম করার হার
প্রকৌশলের উদ্দেশ্যে, অ্যালুমিনিয়ামের গলনাঙ্কের উপর চাপ বা গরম করার হারের ব্যবহারিক প্রভাব নেই। চাপের প্রভাবগুলি শুধুমাত্র বিশেষায়িত উচ্চ-চাপের গবেষণায় প্রদর্শিত হয়, এবং গরম করার হার প্রভাবিত করে আপনি কতটা সঠিকভাবে পরিবর্তনটি পর্যবেক্ষণ করেন, ভারসাম্যের মানকে নয়। উপাদান ডেটাশিট বিশ্বাস করুন, পাইরোমিটার রিডিং নয়।
অ্যালুমিনিয়াম প্রোফাইল এবং ফ্রেমের জন্য গলনাঙ্ক বলতে কী বোঝায়
একটি জন্য অ্যালুমিনিয়াম প্রোফাইল ফ্রেম , গলনাঙ্ক প্রায় কখনই নকশা সীমা নয়। ফ্রেমগুলিকে বিচ্যুতি, ফলন শক্তি এবং জয়েন্টের দৃঢ়তার বিরুদ্ধে ইঞ্জিনিয়ার করা হয়, গলে না। তাপমাত্রা এখনও দুটি উপায়ে গুরুত্বপূর্ণ।
প্রথমত, মোটামুটিভাবে 250-300°C এর উপরে ক্রমাগত পরিষেবা গলনের অনেক আগেই স্ট্যান্ডার্ড 6xxx টেম্পারকে নরম করে: বার্ধক্যজনিত প্রভাব বিপরীত হয়, শক্তি কমে যায় এবং ক্ল্যাম্পড জয়েন্টগুলি হামাগুড়ি দিতে পারে। দ্বিতীয়ত, ফ্রেমে সঞ্চালিত যেকোনো ঢালাই বা ব্রেজিং স্থানীয় গলনা প্রবর্তন করে যা তাপ-আক্রান্ত অঞ্চলকে অ্যানিয়েল করে। যদি একটি মেশিন ফ্রেম একটি ঢালাই জয়েন্টের কাছাকাছি লোড বহন করতে হবে, ঢালাই পরে পুনরায় বয়স বা জয়েন্ট পুনরায় নকশা.
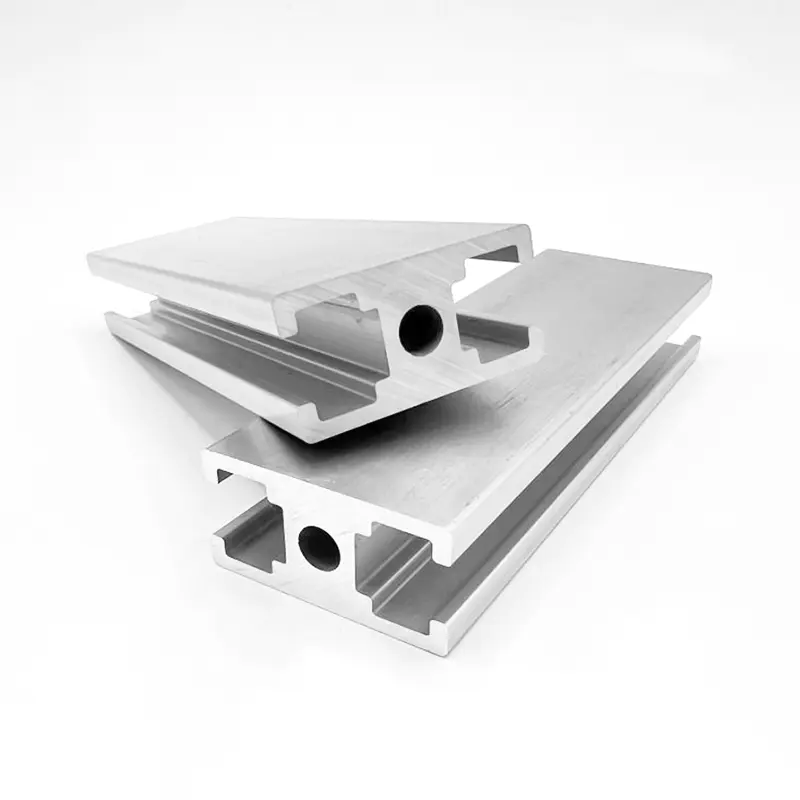
কম্পন বা পয়েন্ট লোড সহ লোড-বেয়ারিং স্ট্রাকচারের জন্য, অ্যালুমিনিয়ামের কম ইলাস্টিক মডুলাস মানে বিভাগ কঠোরতা কাজ করে। আমরা প্রায়ই যেমন ভারী প্রাচীর বিভাগ সুপারিশ ঘন লোড-ভারবহন 4040 টি-স্লট অ্যালুমিনিয়াম প্রোফাইল শক্তিশালী খাদ দিয়ে ক্ষতিপূরণ দেওয়ার পরিবর্তে, কারণ ঢালাই আচরণ বা গলে যাওয়া বৈশিষ্ট্য পরিবর্তন না করে ফ্রেমটি শক্ত হয়ে যায়। আপনি সিরিজ এবং লোড ক্লাস তুলনা করার সময়, একটি ব্যবহারিক ইঞ্জিনিয়ারিং গাইড টি-স্লট অ্যালুমিনিয়াম এক্সট্রুশন সিস্টেম গলে যাওয়া তাপমাত্রা পুনরায় পরীক্ষা করার চেয়ে আরও ডিজাইনের সময় বাঁচায়।
 OEM HS-8-4040B পুরু লোড-বেয়ারিং টি-স্লট 4040 অ্যালুমিনিয়াম প্রোফাইল, 2.5 মিমি ওয়াল টি সাংহাই হুইশুও অ্যালুমিনিয়াম ইন্ডাস্ট্রি টেকনোলজি কোং, লিমিটেড হল চীনের পাইকারি HS-8-4040B পুরু লোড-বিয়ারিং টি-স্লট 4040 অ্যালুমিনিয়াম প্রোফাইল... পণ্য দেখুন →
অ্যালুমিনিয়াম বনাম অন্যান্য সাধারণ ধাতু: কেন 660 ডিগ্রি সেলসিয়াস গুরুত্বপূর্ণ
সারণি 2. তুলনা করার জন্য সাধারণ ইঞ্জিনিয়ারিং ধাতুগুলির আনুমানিক গলনাঙ্ক। | ধাতু | গলনাঙ্ক (°সে) | গলনাঙ্ক (°ফা) | অ্যালুমিনিয়ামের সাথে তুলনা |
| দস্তা | 419.5 | 787 | নিম্ন; একটি galvanizing আবরণ হিসাবে ইস্পাত রক্ষা করে |
| ম্যাগনেসিয়াম | 650 | 1202 | অনুরূপ; লাইটওয়েট ঢালাই ব্যবহৃত |
| অ্যালুমিনিয়াম (বিশুদ্ধ) | 660.3 | 1220.6 | রেফারেন্স |
| পিতল (সাধারণ) | 900-940 | 1650-1720 | উচ্চতর; ঢালাই এবং মেশিন কঠিন |
| তামা | 1084.6 | 1984 | অনেক বেশি; চমৎকার পরিবাহিতা |
| স্টেইনলেস স্টীল | 1400-1450 | 2550-2640 | অনেক বেশি; উচ্চ-তাপমাত্রা পরিষেবা |
| হালকা ইস্পাত | 1370-1510 | 2500-2750 | অনেক বেশি; কাঠামোগত ডিফল্ট |
সবচেয়ে গুরুত্বপূর্ণ পরিণতি হল অর্থনৈতিক। অ্যালুমিনিয়ামের মাঝারি গলিত পরিসর ঠিক যা এক্সট্রুশন এবং ডাই কাস্টিংকে দ্রুত এবং সাশ্রয়ী করে তোলে। ইস্পাত এবং স্টেইনলেস স্টিলের গলতে এবং গঠনের জন্য অনেক বেশি শক্তির প্রয়োজন, যে কারণে ভারী কাঠামোগত কাজ এখনও ইস্পাতকে সমর্থন করে যখন হালকা ফ্রেম, ঘের এবং তাপ-বিচ্ছুরণকারী উপাদানগুলি অ্যালুমিনিয়ামের পক্ষে থাকে। একই তাপমাত্রার সীমা মানে প্রায় 300 ডিগ্রি সেন্টিগ্রেডের উপরে অবিচ্ছিন্ন পরিষেবাতে অ্যালুমিনিয়ামের কোনও স্থান নেই: এটি গলে যাবে না, তবে এটি মেজাজ হারাবে এবং লোডের নিচে হামাগুড়ি দেবে।
অ্যালুমিনিয়ামের সাথে কাজ করার জন্য ব্যবহারিক উপায়
নকশা অফিসে কাজ করার জন্য গলনাঙ্ক রাখুন, শুধুমাত্র চুল্লিতে নয়:
- গলে যাওয়া পরিসীমাকে একটি প্রক্রিয়া সীমা হিসাবে বিবেচনা করুন, নকশার সীমা নয়। ফলন শক্তি এবং হামাগুড়ি আচরণ কাঠামোগত অ্যাপ্লিকেশন নিয়ন্ত্রণ.
- ঢালাই করা সমাবেশগুলির জন্য, ফিলার মেটালের সাথে মিলে যাওয়া 6xxx অ্যালোয় ব্যবহার করুন এবং তাপ-আক্রান্ত জোনটি শক্তির ক্ষতি স্বীকার করতে পারে তা নিশ্চিত করুন।
- মেশিনযুক্ত অংশগুলির জন্য, গলে যাওয়া উদ্বেগের বিষয় নয়। কাটা 660°C এর অনেক নিচে হয়, কিন্তু অনিয়ন্ত্রিত তাপ মাত্রিক ড্রিফ্ট এবং টুল পরিধানের কারণ হয়, তাই কুল্যান্ট এবং ফিডগুলিকে যে কোনও নির্ভুল কাজের মতো পরিচালনা করুন।
- একটি জেনেরিক চার্ট থেকে গলনার পরিসীমা কখনই অনুমান করবেন না। প্রতিটি তাপের জন্য একটি মিল সার্টিফিকেট বা ডেটাশীট অনুরোধ করুন, বিশেষ করে কাস্টিং এবং ব্রেজড অ্যাসেম্বলির জন্য।
- সূক্ষ্ম অ্যালুমিনিয়াম চিপগুলি ইগনিশন উত্স থেকে দূরে রাখুন। সূক্ষ্মভাবে বিভক্ত অ্যালুমিনিয়াম ধুলো বাল্ক গলনাঙ্কের নীচে ভালভাবে জ্বলতে পারে।
আমাদের উত্পাদন সুবিধাগুলিতে, গলনাঙ্ক সিদ্ধান্ত নেয় কীভাবে একটি অংশ তৈরি করা হয়, এটি তৈরি করা যায় কিনা তা নয়। যদি একটি জ্যামিতি নিক্ষেপ করতে হয়, আমরা নিয়ন্ত্রিত পরামিতি সহ তরল থেকে এটি ঠান্ডা করি। যদি এটি ঢালাই করা হয়, আমরা স্থানীয় তাপ ইনপুট পরিচালনা করি। যদি এটি মেশিন করা হয়, আমরা আবেদন করি সিএনসি অ্যালুমিনিয়াম প্রক্রিয়াকরণ নিয়ন্ত্রিত ফিড, গতি এবং কুল্যান্ট প্রবাহ সহ।
 পাইকারি CNC অ্যালুমিনিয়াম প্রক্রিয়াকরণ কারখানা, নির্মাতারা সাংহাই হুইশুও অ্যালুমিনিয়াম ইন্ডাস্ট্রি টেকনোলজি কোং, লিমিটেড হল চীন সিএনসি অ্যালুমিনিয়াম প্রসেসিং নির্মাতা এবং সিএনসি অ্যালুমিনিয়াম প্রসেসিং ফ্যাক্ট... পণ্য দেখুন →
660.32 ডিগ্রি সেলসিয়াসে বিশুদ্ধ অ্যালুমিনিয়াম গলে যাওয়া সহজ অংশ। প্রকৃত প্রকৌশল প্রশ্ন হল কোন খাদ, কোন প্রক্রিয়া, এবং কোন তাপমাত্রা উইন্ডো আপনার প্রয়োজনীয় অংশ তৈরি করে। অ্যালয় সিরিজ দিয়ে শুরু করুন, সলিডাস এবং লিকুইডাস পরীক্ষা করুন এবং প্রক্রিয়াটি অনুসরণ করুন।